ワイヤーカットで加工面が粗くなる原因とは?面粗度を良くする確認ポイントを公開
 阪神精工株式会社
は、技術記事「ワイヤーカットで加工面が粗くなる原因|面粗度を良くするポイント」を公開しました。
「仕上げ加工をしても面が粗い」「スジやムラが出る」「厚物の加工面が真っすぐにならない」。こうした課題に対し、仕上げ回数だけでなく、放電条件・加工液・給電状態・ワイヤーの挙動から確認するポイントを紹介しています。
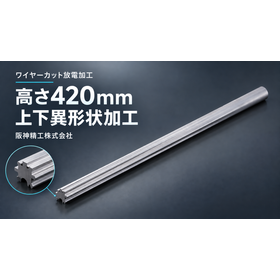
記事では、当社の仕上げ工程の考え方や、イオン交換樹脂・加工液の状態を確認する取り組みも解説。厚物では、面粗度に加えて太鼓・逆太鼓などの高さ方向の形状や、基準面に対する直角度も確認します。
Ra・Rzの違いや、必要な面粗度を図面で伝える際の注意点も紹介しています。
加工面と寸法精度の両立にお悩みの方は、材質・板厚・形状・要求公差・要求面粗度が分かる図面を添えてご相談ください。加工面の写真や測定結果も、あわせてお送りいただけます。
このニュースへのお問い合わせ
Webからお問い合わせこのニュースの詳細・お申し込み
詳細・お申し込み
関連リンク
仕上げ回数・放電条件・加工液・ワイヤーの挙動から、加工面の確認ポイントを解説。厚物の形状管理や、Ra・Rzを指定する際の注意点も紹介します。