黄銅C3771の止まり角穴加工事例|寸法だけでなく、既存穴との中心合わせを確認
 阪神精工株式会社
阪神精工の加工事例をご紹介します。
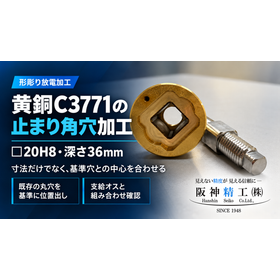
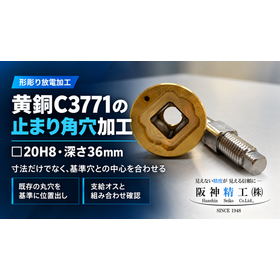
黄銅C3771のメス部品8個に、形彫り放電加工で□20H8・深さ36mmの角穴を追加しました。角穴の先には既存の丸穴が続いており、その丸穴を基準に加工位置を合わせています。
記事では、寸法を合わせることと中心位置を合わせることの違い、加工前の位置出し、支給オスを用いた組合せ確認を説明しています。片側0.01mmは狙った寸法差であり、実測値や中心ずれの公差ではありません。
止まり穴や支給部品への追加工を依頼する際に、断面形状・基準穴・相手部品の情報をどう共有するか、確認の参考にご覧ください。掲載値はこの事例の条件です。
このニュースへのお問い合わせ
Webからお問い合わせこのニュースの詳細・お申し込み
詳細・お申し込み
関連リンク
角穴奥の丸穴を基準とする位置出しと、支給オスとの組合せ確認を紹介しています。