We have compiled a list of manufacturers, distributors, product information, reference prices, and rankings for 前処理.
ipros is IPROS GMS ・ IPROS One of the largest technical database sites in Japan that collects information on.

前処理 Product List and Ranking from 20 Manufacturers, Suppliers and Companies | IPROS GMS

Last Updated: Aggregation Period:2026年09月30日~2026年10月27日
This ranking is based on the number of page views on our site.

前処理 Manufacturer, Suppliers and Company Rankings

Last Updated: Aggregation Period:2026年09月30日~2026年10月27日
This ranking is based on the number of page views on our site.

  1. 永和工芸株式会社 平野塗装工場 大阪府/鉄/非鉄金属
  2. 株式会社アントンパール・ジャパン 東京都/試験・分析・測定
  3. バイオタージ・ジャパン株式会社 東京都/試験・分析・測定
  4. 4 DIAM株式会社 千葉県/製造・加工受託
  5. 5 西進商事株式会社 兵庫県/産業用機械

前処理 Product ranking

Last Updated: Aggregation Period:2026年09月30日~2026年10月27日
This ranking is based on the number of page views on our site.

  1. アルミダイキャスト塗装は前処理が品質のすべてだった 永和工芸株式会社 平野塗装工場
  2. 脱脂不足が 塗装不良のすべて 密着低下の真相 永和工芸株式会社 平野塗装工場
  3. ステンレス塗装の剥がれを防ぐ前処理チェック3点 永和工芸株式会社 平野塗装工場
  4. ブリスターはなぜ数か月後に現れる?見えない腐食の理由 永和工芸株式会社 平野塗装工場
  5. 4 SUS塗装は「不動態皮膜」が密着を邪魔していた 永和工芸株式会社 平野塗装工場

前処理 Product List

1~30 item / All 70 items

Displayed results

製品情報 前処理・付加処理

製品情報 前処理・付加処理

キョークロが金属表面処理の総合企業として築きあげた技術は、永年の実績が評価され、多方面の製造業分野で採用されてきました。 これらの技術は、基本姿勢である金属そのものへの深い理解なくしては実現するものではありません。 金属素材の持ち味を活かし、活用する箇所・目的・用途を熟慮、あらゆるニーズに対応させる為の技術開発は、科学的な技術力と製造業の商品化にまで想像をめぐらせた創造性の視点が必要であると考えます。 【特徴】 ・品質保証。不良品ゼロを目指してます。 ・24時間体制でスピーディーに対応します。 ・めっき業界でいちはやく環境保全活動に取り組んできました。 ※詳細は、お問い合わせもしくはカタログをご覧下さい。

  • 加工受託
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

油水分離機 前処理(脱脂)トータルシステム「フィルトレータオー」

めっき不良率を大幅に低減!前処理浴を新液同様の清澄度に保つ、油水分離装置

三進製作所の油水分離装置、前処理(脱脂)トータルシステム「フィルトレータオー」をご紹介します。 本機は、液中に混入する油分と懸濁物質(SS)を、浮上・吸着・ろ過の機能により、分離する油水分離装置です。 めっきや塗装などの金属表面処理工程の前処理浴(脱脂液)の油分を浮上分離し、浮遊物質をろ過除去して清澄度を維持し、めっき不良を低減することができます。 【用途】 各種めっき前処理液(脱脂液)/各種塗装工程の前処理浴/洗車場の排水処理/機械工場の雑排水(雨水対策等)/切削油等の含油排水/アルミダイキャスト排水/各種圧延排水(冷却水)/その他 【特長】 ●めっき不良とトータルコストを削減 ●排水処理(COD対策)の負担を軽減 ●OZ・OYシリーズでの循環ろ過で新液同様の清澄度を維持 【シリーズ】 ・OZ型:浮遊状油脂を浮上分離除去で初段脱脂液に最適 ・OY型:浮遊状油脂の浮上分離除去、分散状油脂の吸着除去、固形不純物のろ過除去で初段脱脂液や電解脱脂液に最適 ※詳細はPDF資料をご覧いただくか、お気軽にお問い合わせください。

  • 油水分離装置
  • ろ過装置
  • 水処理装置
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

【印刷のはなし #3】PP/PEへの印刷に必要な前処理とは?

印刷されたインクが一定期間、対象物に密着するためには、インクと材質の相性が重要!

優れた耐性と低コストが魅力なPP(ポリプロピレン)・ PE(ポリエチレン)。 身の回りの製品にも沢山使われていますよね。 プラスチック商品の裏側をみると、この2つの材質を目にすることが多いと 思います。PP(ポリプロピレン)やPE(ポリエチレン)製品に印刷したい。 でも「この材質は密着が難しいので」と断られたことはありませんか? 同じプラスチックなのに、なぜ密着が簡単なもの、簡単ではないものが あるのか。当ブログではこちらのテーマについてお話しています。 【掲載内容】 ■「PPは…ごめんなさい」そんな経験ありませんか? ■適正なインクを選べば解決? ■インクはどのように密着しているか ■それでは、どのように密着を改善するのか? ■まとめ ※ブログの詳細内容は、関連リンクより閲覧いただけます。  詳しくは、お気軽にお問い合わせ下さい。

  • 印刷機械
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

環境分析 ICP、 原子吸光における前処理の重要性

環境分析(河川水、流入水、排水、土壌、肥料、農薬、廃水)現在のICP分析、原子吸光分析において、前処理の精度は十分でしょうか?

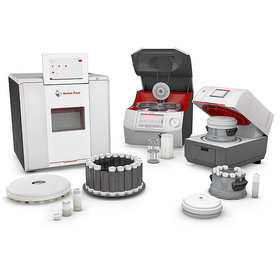
湿式分解(酸分解)で下記の様な問題はありませんか? ・完全に分解できていない ・残渣がある ・試料が少ない ・副生成物が妨害する ・時間がかかりすぎる ・安全性に不安がある ・ランニングコストが高い ・爆発 ・他の分解方法を試してみたい アントンパールのマイクロ波前処理装置は、そのアプリケーションの豊富さで他の追随を許しません。 優れた分析には優れた前処理が必要です。 アントンパールのマイクロ波前処理の入門セミナーの動画をご覧ください。

  • 7000 1.JPG
  • 7000 3.JPG
  • 5000 1.JPG
  • go3.JPG
  • Go4.JPG
  • ガイドとコレクション20260108_143345.jpg
  • 分析機器・装置
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

【2分動画・入門編2】マイクロ波前処理 とは 酸と温度の関係編

マイクロ波による湿式酸分解とは? エピソード2

酸分解における温度との関係について、元素分析におけるマイクロウェーブの前処理について解説するシリーズの2回目。

  • go3.JPG
  • Go4.JPG
  • ガイドとコレクション20260108_143345.jpg
  • 分析機器・装置
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

【2分半動画・入門編3】マイクロ波前処理とは 咳止めシロップ編

マイクロ波による湿式酸分解とは? エピソード3

医薬品の純度試験とそのリスクについて、元素分析におけるマイクロウェーブの前処理について解説するシリーズの3回目。

  • go3.JPG
  • Go4.JPG
  • 分析機器・装置
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

断面観察前処理(試料切断・樹脂包埋)

バンドソーなどの試料切断用の装置を使用した断面観察前処理についてご紹介します!

株式会社アイテスが行う、断面観察前処理(試料切断・樹脂包埋)について ご紹介します。 大型の基板や厚みのある部品を切断するのに適したバンドソー 「HOZAN K-100」をはじめ、アイソメット「ビューラーLow speed saw」 などの試料切断用の装置を使用。 「HOZAN K-100」では、X150mm、Y230mm、Z70mm程度までの大きさの 試料を切断できます。 また、切断後の試料をエポキシ樹脂等で包埋しますが、先に樹脂包埋してから 切断することも可能です。 【ラインアップ】 ■バンドソー ■アイソメット ■多機能型ダイヤモンドワイヤソー ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

  • image_02.png
  • image_03.png
  • image_04.png
  • その他
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

【めっきに必要な処理】綺麗にめっきをするには?

エマルジョン脱脂をはじめ、アルカリ浸漬脱脂、電解脱脂についてご紹介!

めっき膜はめっき液に入れて反応すれば析出します。 しかし、きれいに剥がれないめっきをするには、処理工程だけではだめです。 適切な前処理工程で、品物の表面をきれいに析出できるようにしてあげることで、 きれいなめっきが出来るようになります。 “めっきの出来栄えは前処理で決まる”と言われるほど、前処理工程は重要と されています。 当社ホームページでは、溶剤脱脂、エマルジョン脱脂をはじめ、アルカリ浸漬脱脂、 電解脱脂についてご紹介しています。ぜひ下記関連リンクよりご覧ください。 【掲載内容】 ■綺麗なめっきには、前処理が必須 ■重要な前処理工程の一つー脱脂処理 ・溶剤脱脂、エマルジョン脱脂 ・アルカリ浸漬脱脂 ・電解脱脂 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

  • その他金属材料
  • 表面処理受託サービス
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

【アプリケーションノート】血漿中カテコールアミン代謝物用前処理

EVOLUTE EXPRESS ABNを用いたLC‐MS/MSによる血漿中酸性カテコールアミン代謝物分析用前処理

このアプリケーションノートでは血漿中のカテコールアミン代謝産物3種類 (バニリルマンデル酸、ホモバニリン酸および5-ヒドロキシインドール酢酸) について、LC-MS/MS検出用の固相抽出による前処理プロトコルについて 説明します。 ここで用いた方法は、血漿中の多くの一般的なカテコールアミン類に対して 再現性の良い高い回収率を達成します。 EVOLUTE EXPRESS SPE製品は通液性を劇的に改善し、サンプル調製の生産性を 向上させます。 ※英語版カタログをダウンロードいただけます。 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

  • その他理化学機器
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

【アプリケーションノート】血清中のデスモプレシン分析用前処理

EVOLUTE EXPRESS WCX を用いたLC-MS/MSによる血清中デスモプレシン分析用前処理

このアプリケーションノートでは、ヒト血清中ペプチド、デスモプレシンを 対象としたLC-MS/MS検出用の固相抽出(SPE)による前処理プロトコルについて 説明します。 デスモプレシンは抗利尿ホルモンであり、合成バソプレシン類似体です。 デスモプレシンは夜尿症、尿崩症の治療に臨床的に使用され、凝固障害にも 使用されます。 ここで用いた方法は共溶出されるタンパク質、脂質およびリン脂質を最小限に 抑えながら、血清中のデスモプレシンペプチドに対して再現性の良い、高い 回収率を実現します。血清からの抽出は、EVOLUTE EXPRESS WCX96ウェル プレートを用いて行いました。 EVOLUTE EXPRESS SPE製品は頑健で効率的なハイスループット自動抽出 ソリューションを提供します。 ※英語版カタログをダウンロードいただけます。 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

  • その他理化学機器
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

【アプリケーションノート】尿中タバコ特異的ニトロソアミン用前処理

ISOLUTE SLE+を用いたUPLC/MS/MSによる尿中のタバコ特異的ニトロソアミン分析用前処理

TSNA、すなわちタバコ特異的ニトロソアミンは、電子タバコや無煙タバコを 含むタバコ製品中に存在する発がん性物質です。 TSNAはニコチンのように、二次、三次的な汚染による影響で、偽陽性を示す 可能性があります。十分に高い検出感度を持つ手法においては、二次的な汚染 あるいは受動喫煙は、非喫煙者がTSNA検査において陽性を示す原因となります。 三次的な汚染とは、試験管、抽出用の固相、ピペットチップ、またはサンプル 前処理や分析プロセス全体を通して使用される様々な器具に由来して引き起こ されるものです。 ISOLUTE SLE+保持液抽出プレートおよびカラムは、従来の液-液抽出(LLE)に代わる 生体分析サンプル前処理のための効率的な選択肢を提供します。エマルジョンの 形成無しに、高い回収率が得られ、サンプル前処理の手間が大幅に減少します。 ※英語版カタログをダウンロードいただけます。 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

  • その他理化学機器
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

【アプリケーションノート】血清中ペプチドホルモン用前処理

EVOLUTE EXPRESS ABNを用いたLC-MS/MSによるオキシトシンおよびバソプレシン分析用前処理

このアプリケーションノートに記載された方法は、迅速で簡単なEVOLUTE EXPRESS Load-Wash-Elute プロトコルにより、血清中のペプチドホルモンであるオキシトシン およびバソプレシンの分析において再現性の良い、高い回収率を実現します。 血清からの抽出はEVOLUTE EXPRESS ABN 96ウェルプレートを用い、水リッチ な溶媒を溶出溶媒とすることで、タンパク質、脂質およびリン脂質の共溶出を 最小限に抑えました。 ※英語版カタログをダウンロードいただけます。 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

  • その他理化学機器
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

【アプリケーションノート】血清中ビタミンB7用前処理

EVOLUTE EXPRESS ABNを用いたLC-MS/MSによる血清中ビタミンB7分析用前処理

ビタミンB7(ビオチン)は細胞増殖に必要な水溶性ビタミンです。 このアプリケーションノートでは、EVOLUTE EXPRESS ABN96ウェルプレートを 用いることで、タンパク質、脂質およびリン脂質の共溶出を最小限に抑えながら、 血清中のビタミンB7に対して再現性の良い抽出回収を達成する方法を説明します。 EVOLUTE EXPRESS SPE製品は通液性を劇的に改善し、サンプル調製の生産性を 向上させ、クリーンで堅牢なサンプル前処理を実現します。この方法はBiotage Extraheraを使用して自動化することができます。 ※英語版カタログをダウンロードいただけます。 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

  • その他理化学機器
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

【アプリケーションノート】全血中ホスファチジルエタノール用前処理

ISOLUTE SLE+保持液抽出法を用いたLS-MS/MSによる全血中のPEth3種類分析用前処理

ホスファチジルエタノールは特異性の高いアルコールバイオマーカーであり、 血中PEth濃度はアルコール摂取量と相関性を持ちます。 このアプリケーションノートでは、LC-MS/MS分析を対象としたISOLUTE SLE+ 保持液抽出法を用いた全血中のPEth3種類に関する前処理法について説明します。 ISOLUTE SLE+保持液抽出プレートおよびカラムは、従来の液-液抽出(LLE)に 代わる生体分析サンプル前処理のための効率的な選択肢を提供します。 エマルジョンの形成無しに、高い回収率が得られ、サンプル前処理の手間が 大幅に減少します。 ISOLUTE SLE+を用いた簡便な前処理操作により、クリーンな抽出物を高い再現性と 良好な回収率で得る事ができます。 これにより20 ng/mL以下の定量下限を達成します。この方法はBiotage Extrahera を使用して自動化することができます。 ※英語版カタログをダウンロードいただけます。 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

  • その他理化学機器
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

PPCサービス

『塗装』をしてきたからこそ!品質・性能・予算のすべてを満たせます

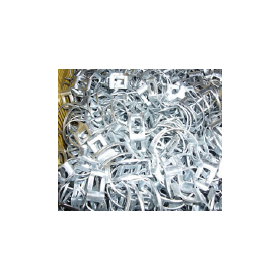
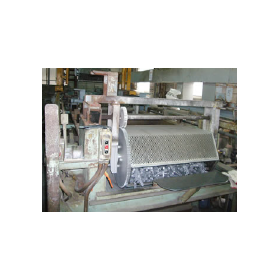
『PPC』は、ピーリング(剥離)、ペイント(塗膜)、クリーニング(洗浄)を意味するサービスです。 当社では、前処理や塗膜剥離についてご提案しております。 前処理では、バレルでのリン酸亜鉛処理を行い、手のひらサイズの鉄製品など、1000個から10000個単位の大量生産に対応。 社内に設備がないので委託先を探しているといった課題に貢献します。 剥離では、超音波と剥離液で化学処理、マイクロヒーターで加熱処理、ブラスト装置で研磨処理を実施。 社内の治具に堆積する塗料を除去し、コスト削減につなげます。 ご用命の際はお気軽にご連絡ください。 【処理方法】 ■バレルでのリン酸亜鉛処理 ■超音波と剥離液で化学処理 ■マイクロヒーターで加熱処理 ■ブラスト装置で研磨処理 ※詳しくはPDFをダウンロードしていただくか、お気軽にお問い合わせください。

  • ?PPC 画像2.png
  • ?PPC 画像3.png
  • ?PPC 画像4.png
  • ?PPC 画像5.png
  • ?PPC 画像6.png
  • ?PPC 画像7.png
  • ?PPC 画像8.png
  • 表面処理受託サービス
  • 前処理

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

SUS塗装は「不動態皮膜」が密着を邪魔していた

ステンレス特有の不動態皮膜による密着不良と剥離対策を解説

ステンレスは防錆性が高い反面、塗装密着が難しい素材です。 表面の不動態皮膜が塗膜を弾くケースがあります。 サンドブラストや専用プライマーが必要になる場合があります。 ステンレス専用の前処理が重要です。 改善事例については公開資料でも詳しくご紹介しています。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

脱脂不足が 塗装不良のすべて 密着低下の真相

塗装剥がれやピンホールが減らない…その原因は目に見えない油分残留かもしれません。

洗浄しているのに密着不良。脱脂の甘さが原因かもしれません。 ────────────── 脱脂は塗装前工程の中でも、塗膜密着性を大きく左右する重要工程です。 しかし現場では、「洗浄しているから問題ない」と判断されているケースも少なくありません。 特にプレス油や切削油は目視確認が難しく、表面に0.1mg/平方センチメートル程度残留しているだけでも密着不良につながる場合があります。 焼付時には油分がガス化し、ピンホールや塗膜浮きの原因になるケースもあります。 実はここが見落としポイントです。 脱脂液は使用時間とともに洗浄力が低下しています。 さらに踏み込むと、アルカリ脱脂では液温50~70度、処理時間3~10分程度が目安になります。 温度不足では油分が広がるだけで、除去できていない場合があります。 現場でよくある勘違いとして、「見た目が綺麗だから問題ない」という考え方があります。 脱脂条件を数値管理することで、不良率が改善するケースも多くあります。 実際の改善事例については、公開資料でも詳しくご紹介しています。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

洗浄不足が 塗装不良のすべて 再汚染の真相

塗装剥がれやピンホールが減らない。その原因は脱脂ではなく、洗浄不足による薬液残留や再汚染かもしれません。

洗浄工程は、脱脂後に残った薬液や微細な汚れを除去する重要工程です。 しかし現場では、「水洗いしているから問題ない」と判断されているケースも少なくありません。 実際には、洗浄不足によって薬液成分が素材表面に残留し、焼付時にガス化することで、ピンホールや塗膜浮きにつながるケースがあります。 特に複雑形状部品では、液溜まりによる不良が発生しやすくなります。 実はここが見落としポイントです。 洗浄水そのものが汚染されている場合があります。 さらに踏み込むと、最終洗浄水では導電率50マイクロジーメンス毎センチメートル以下を基準に管理するケースがあります。 水質悪化は密着不良や白化現象につながる場合もあります。 現場でよくある勘違いとして、「脱脂できていれば問題ない」という考え方があります。 洗浄条件を見直すことで、不良率が改善するケースも多くあります。 実際の改善事例については、公開資料でも詳しくご紹介しています。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

乾燥不足が ピンホールの犯人だった 洗浄工程の真髄

洗浄後の乾燥工程を軽視していませんか。実は残留水分が、ピンホールやブリスターを引き起こしているかもしれません。

見た目は乾いているのにピンホール。乾燥不足が隠れています。 ────────────── 洗浄後の乾燥工程は、塗装品質を左右する重要な管理項目です。 しかし現場では、「見た目が乾いているから問題ない」と判断されているケースも少なくありません。 実際には、素材表面や隙間内部に微細な水分が残っている場合があります。 この状態で塗装を行うと、焼付時に水分が蒸発し、ピンホールやブリスター、塗膜浮きにつながるケースがあります。 実はここが見落としポイントです。 複雑形状部品では、内部に水分が残留しやすい特徴があります。 さらに踏み込むと、乾燥炉では80~120度程度で管理するケースがありますが、炉内温度と製品温度が一致していない場合があります。 現場でよくある勘違いとして、「乾燥炉を通したから安心」という考え方があります。 乾燥条件を見直すことで、品質が安定するケースも多くあります。 実際の改善事例については、公開資料でも詳しくご紹介しています。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

防錆不足が 錆再発のすべて 塗膜内部の真相

塗装後しばらくして再び錆が発生していませんか。その原因は塗膜ではなく、防錆処理不足による下地腐食かもしれません。

塗装したのに錆が再発する。原因は塗膜ではなく防錆下地かもしれません。 ────────────── 塗装後に再発する錆は、塗膜そのものではなく、防錆処理不足が原因になっているケースがあります。 しかし現場では、「塗装したから錆びない」と判断されている場合も少なくありません。 実際には、素材表面に微細な赤錆や腐食成分が残留していると、塗膜内部で腐食が進行し、数か月後に再発錆として表面化するケースがあります。 特に溶接部や切断面では、防錆不足による影響が大きくなります。 実はここが見落としポイントです。 見た目では綺麗でも、腐食反応は塗膜内部で進行しています。 さらに踏み込むと、ブラスト処理後に防錆下地を施工せず放置すると、湿度60パーセント以上で再発錆が急速に進行する場合があります。 現場でよくある勘違いとして、「上塗りを厚くすれば問題ない」という考え方があります。 防錆工程を見直すことで、再発錆が大きく改善するケースもあります。 実際の改善事例については、公開資料でも詳しくご紹介しています。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

アルミダイキャスト塗装は前処理が品質のすべてだった

前処理の良し悪しが密着性を大きく左右します。塗料や設備よりも先に確認すべき工程とは。

アルミダイキャスト塗装では、前処理が品質を決定すると言っても過言ではありません。 どれだけ高性能な塗料を使用しても、前処理が不十分であれば密着不良や塗膜剥離につながります。 見落とされやすいのが素材特有の汚染物質です。 アルミダイキャストには離型剤や加工油が残留しやすく、脱脂不足の状態で塗装すると塗膜が十分に密着しません。 また酸化皮膜も密着性低下の原因になります。 さらに焼付塗装では180度前後の加熱により内部ガスが膨張し、ブリスターやピンホールを発生させる場合があります。 そのため前処理段階でのガス対策も重要です。 現場では塗装工程ばかりに注目しがちですが、不具合の多くは塗る前に発生しています。 脱脂、表面調整、化成処理などを適切に行うことで密着性と耐久性を向上させることができます。 品質の安定化には塗装条件だけでなく、前処理工程全体を管理する視点が必要です。 前処理工程の見直しによって改善した事例をまとめた資料を公開しています。 同様の課題をお持ちの方はぜひ参考にしてください。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

塗装剥がれ再発と前工程異常

焼付温度を見直しても改善しない塗装剥がれ。見落とされやすい前工程との関係を解説します。

塗装がすぐ剥がれる。塗料を変えても止まらないなら、原因は前処理にあります。 180度、20分などの条件を守っていても、脱脂不足や化成処理不良があれば密着力は低下します。 ────────────── 塗装剥がれが再発する場合、焼付温度だけを見直しても改善しないことがあります。 180度、20分などの条件を守っていても、脱脂不足や化成処理不良があれば密着力は低下します。 前工程の異常は数か月後に剥離やブリスター、錆の再発として表面化する場合があります。 温度を上げるだけの対策ではなく、脱脂、乾燥、化成処理を含めた工程確認が必要です。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

ピンホールと内部ガスの関係

ダイカストや鋳物で発生しやすいピンホール不良。内部ガスと前処理の関係を解説します。

その小さな穴、塗料ではなく素材内部のガスや水分が原因かもしれません。 180度前後の加熱で残留ガスが逃げ場を失うと、外観不良だけでなく防錆性能の低下にもつながります。 ────────────── ピンホールは塗膜表面に小さな穴が発生する不良です。 ダイカストや鋳物では、素材内部に残ったガスが焼付時に膨張し、塗膜を突き破ることで発生します。 180度前後の加熱で残留ガスが逃げ場を失うと、外観不良だけでなく防錆性能の低下にもつながります。 油分や水分の残留も同様の原因になるため、予備加熱や乾燥条件の見直しが有効です。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

ピンホールと乾燥不足の盲点

洗浄後の乾燥不足がピンホールの原因かもしれません。残留水分による不良を解説します。

見た目は乾いているのにピンホール。乾燥不足が隠れています。 複雑形状や袋穴のある部品では水分が残りやすく、焼付温度180度前後で急激に蒸発して塗膜を突き破ることがあります。 ────────────── 洗浄後の乾燥不足は、ピンホール不良の見落とされやすい原因です。 複雑形状や袋穴のある部品では水分が残りやすく、焼付温度180度前後で急激に蒸発して塗膜を突き破ることがあります。 残留水分はピンホールだけでなく、ブリスターや密着不良、錆の再発にもつながります。 湿度70パーセントを超える環境では乾燥時間やエアブロー条件の管理が重要です。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

数か月後に出るブリスター原因

納品時は問題なくても数か月後に発生するブリスター。内部腐食と前処理の関係を解説します。

ブリスターは塗装直後に異常がなくても、数か月後に発生することがあります。 塗膜内部にわずかな水分や異物が残り、化成処理不足や脱脂不足で密着性が低下すると、水分や酸素が侵入して腐食が進行します。 その結果、時間をかけて膨れとして表面化します。 突然の不良ではなく、塗装前から始まっていた異常が表れたものとして、前処理全体の見直しが必要です。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

ピンホールが減らない本当の理由!脱脂不足が招く不良

塗装表面に現れる無数の小さな穴。塗料の粘度調整だけでは解決できない根本原因に迫ります。

洗浄しているのに密着不良。脱脂の甘さが原因かもしれません。 ────────────── 【発生原因】 自動車部品の塗装面で発生するピンホール(発泡)は、外観品質を大きく損なう不良です。現場ではシンナーの配合量や塗料の粘度が疑われ、配合調整が繰り返されがちです。 【真相】 実はピンホールの多くは、素材の隙間に残った油分や水分、またはアルミダイカスト特有の「巣(す)」に閉じ込められた空気が、焼付時に膨張して塗膜を突き破ることで発生します。これは異物混入不良と誤認されることも多い現象です。 【改善策】 これを防ぐには、セッティング時間を通常より3~5分長く取り、揮発ガスをゆっくり逃がすこと、そして前処理での完全な乾燥が必須です。ピンホールを根本から撲滅するための温度管理ガイドラインは、無料資料をダウンロードしてご確認ください。 【まとめ】 ピンホール対策は塗料の調整だけでなく、素材に潜む空気や水分の排出をコントロールすることが重要です。永和工芸株式会社では亜鉛ダイカストやアルミダイカストの密着不良など、金属塗装に関するあらゆるお悩みを解決いたします。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

アルミダイキャスト塗装の密着不良を防ぐ前処理3点

アルミダイキャストの塗装剥がれは、油分・巣穴・表面状態の管理不足から発生します。

■発生原因 アルミダイキャストの密着不良は塗装が弱い、すぐ剥がれると判断されます。原因は塗料だけでなく、鋳造や加工で残る油分、素材表面の巣穴やガス抜け、前処理後の表面状態の3点。形状が複雑で穴、角部、リブ周辺に汚れや水分が残りやすい素材です。 ■真相 出荷時の外観では見抜きにくく、塗膜下に油分や水分が残ると組付けや輸送の振動で剥がれます。巣穴部分ではピンホールやブリスターに発展します。塗装品質は塗る前の管理でほぼ決まります。 ■改善策 脱脂で油分を落とす、洗浄後に水分を残さない、巣穴や粗さを確認するの3点を工程ごとに確認しロット記録に残すと再発を防げます。前処理・素材状態・膜厚条件を確認できる資料をご活用ください。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

アルミ部品の採用が進む時代に、塗装剥がれを防ぐ下地管理の考え方

軽量化が進む自動車部品では、アルミ塗装の密着性と前処理管理が重要になります。

■発生原因 軽量化やコスト管理の流れでアルミ部品の重要性が高まっています。アルミは軽く加工性に優れますが、鉄と同じ感覚で塗装すると密着不良、塗装剥がれ、ピンホール、ブリスターが発生します。確認すべきは加工油の残り、酸化皮膜の状態、前処理後の乾燥の3点です。 ■真相 剥がれは塗料選定だけの問題ではありません。軽量化で形状が複雑になりリブ、穴、角部、薄肉部が増え、洗浄液や水分が残りやすくなります。出荷時にきれいでも組付けや保管で剥がれが表面化します。 ■改善策 アルミを前処理で品質差が出る素材として扱い、脱脂、表面調整、乾燥を数字と記録で管理します。剥がれ発生時は同ロットの前処理・膜厚・焼付条件まで戻り確認します。前処理・乾燥・膜厚条件を確認できる資料をご活用ください。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

前処理直後に錆びるのはなぜ梅雨の落とし穴

前処理後すぐの錆、実は工場内の結露が原因かもしれません。梅雨から夏の対策を解説します。

前処理した直後なのに、もう錆びている。 その錆、湿度による結露が原因かもしれません。 湿度80パーセント環境では結露による錆再発が2倍に増えます。 ────────────── ■発生原因 梅雨から夏は、工場内の温度差で部材表面に結露が生じやすくなります。 前処理直後の金属表面は特に錆びやすく、結露した水分がそのまま赤錆に変わります。 ■真相 前処理自体に問題がなくても、置き場所の温度差だけで錆が発生することがあります。 特に空調の効いた部屋から屋外に出す際の温度差は要注意です。 ■改善策 前処理から塗装までの時間を短縮し、保管場所の温湿度を管理します。 可能であれば除湿機を使い、湿度80パーセントを超えないようにします。 梅雨時期の前処理管理については資料をご活用ください。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration

ステンレスのピンホール対策は脱脂と乾燥の見直しから

ステンレス塗装のピンホールは脱脂不足と乾燥不足が原因。前処理の見直しポイントを解説します。

ステンレス塗装にピンホールが多発していませんか。 「素材のせい」と諦める前に、前処理を見直してください。 ────────────── ■発生原因 ピンホールは、塗膜にできる微細な穴状の欠陥です。 脱脂不足による油分残留と、乾燥不足による水分の 気化が主な原因です。 ステンレスは表面が滑らかで油分が残りやすい素材です。 ■真相 脱脂液の温度が低いと、油分が十分に除去できません。 化成処理後のすすぎが不足すると水分が塗膜内に残り、 焼付時に気化してピンホールになります。 ■改善策 脱脂液温度を50度以上に保ち、油分除去率を高めます。 化成処理後は十分なリンスと乾燥時間を確保してください。 前処理・乾燥条件を見直せる資料をご活用ください。

Added to bookmarks

Bookmarks list

Bookmark has been removed

Bookmarks list

You can't add any more bookmarks

By registering as a member, you can increase the number of bookmarks you can save and organize them with labels.

Free membership registration