ステンレス・難加工材の成形で起きる焼き付き。微細なくぼみに油をためて表面から抑えます
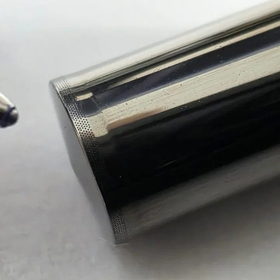
かじり・焼き付きは、成形のたびにパンチと材料のあいだの油膜が薄くなり、金属どうしが直接こすれ合って材料がパンチに付着(凝着)する現象です。傷や寸法不良、寿命のばらつきの原因になり、ステンレスや難加工材の成形で起きやすくなります。 HNP処理は、パンチの表面に直径約50μm・深さ約2μmのくぼみをフェムト秒レーザーで並べます。くぼみが小さな油だまりとなり、打つたびに摺動面へ潤滑油を供給するため、油膜が切れにくくなります。 コーティングの上からも施工でき、コーティングだけでは焼き付きが残る工程の対策になります。表面処理だけで解決しない場合も、金型メーカーとして潤滑・材種・形状まで含めてご提案します。
この製品へのお問い合わせ
基本情報
・対策方法:フェムト秒レーザーによる微細ディンプル形成(HNP処理) ・ディンプル寸法:直径約50μm・深さ約2μm ・対象:冷間圧造・冷間鍛造用のパンチなど ・向いている工程:ステンレス、難加工材、焼き付き・凝着が起きやすい成形 ・コーティング:併用可(被膜の上から施工) ・ロット:1本から
価格情報
形状・本数により個別にお見積りします。1本の試し施工も承ります。
納期
※本数・形状により異なります。ご希望納期をお知らせください。
用途/実績例
【実証データ】電磁ステンレスの孔明け(孔明け率26%、アスペクト比3.4)で、同じパンチの処理を変えて寿命を比べました。 ・初期品:コーティングA … 10万ショット ・2回目:コーティングB … 15〜20万ショット ・3回目:コーティングB+HNP処理 … 30万ショット(焼き付きなし) 加工部位はパンチのベアリング部。結果は形状・材質・成形条件で変わります。 【用途】ステンレスねじ・ボルト、電磁ステンレス部品、難加工材の冷間圧造・孔明け。
詳細情報
-
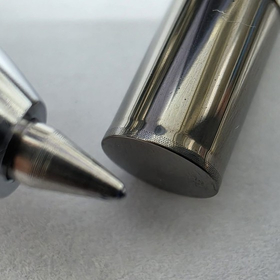
先端に微細ディンプルを施工した超硬パンチ(実写真)
ラインアップ(3)
| 型番 | 概要 |
|---|---|
| ステンレス成形用パンチの焼き付き対策 | 材料の付着による傷・寸法不良を抑える |
| 孔明けパンチの凝着対策 | 深い孔明けで油膜が切れやすい工程に |
| コーティング+HNP処理 | コーティングだけでは焼き付きが残る場合の追加対策 |
カタログ(1)
カタログをまとめてダウンロード
企業情報
埼玉県春日部市の冷間圧造金型メーカーです(1973年創業、従業員19名)。超硬合金・ハイスのパンチ・ダイスを1個から製作し、1回のご注文は平均1.4個。ワイヤー放電・型彫り放電・5軸マシニング・研削・5軸フェムト秒レーザー加工機を社内に持ち、試作の1個からお応えします。フェムト秒レーザーによる微細加工の受託と、金型の寿命を延ばす表面処理「HNP処理」(特許取得、東洋大学と共同研究)を手がけ、日本経済新聞(埼玉版)で「金型の寿命を最大3倍に」と紹介されました。第42回 素形材産業技術賞 奨励賞、第4回 埼玉ニュービジネス大賞 大賞などを受賞。2026年12月に5軸フェムト秒レーザー加工機(CHARMILLES LASER S 500 U)を導入予定です。