彫り放電加工のメーカーや取扱い企業、製品情報、参考価格、ランキングをまとめています。
イプロスは、 製造業 ・ BtoB における情報を集めた国内最大級の技術データベースサイトです。

彫り放電加工 - メーカー・企業4社の業務用製品ランキング | イプロスものづくり

彫り放電加工の製品一覧

1~15 件を表示 / 全 15 件

表示件数

形彫り放電加工

夜間加工を行える様になりコストダウンも実現!当社の加工技術をご紹介

当社で行っている「形彫り放電加工」についてご紹介いたします。 新規設備の導入に伴い、寸法精度及び面粗さが飛躍的に向上しました。 AWC付マシニングセンターで電極加工を行い、ATC付形彫り放電加工機で 多数個加工を行う事で夜間加工を行える様になりコストダウンも実現します。 2018年11月の設備導入の為、これから技術開発していきます。 【特長】 ■寸法精度及び面粗さが飛躍的に向上 ■夜間加工を行える様になりコストダウンも実現 ※詳しくはPDFをダウンロードしていただくか、お気軽にお問い合わせください。

  • 加工受託
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

『型彫り放電加工』のご紹介

精密な製品加工から特殊な形状の放電加工までお任せください!

当社は、型彫り放電加工や細穴放電加工機を用いて、微細穴加工など ミクロン単位での精密な製品加工から特殊な形状の放電加工まで 幅広くご対応しております。 面粗度±1μm、加工精度が5μmという品質制度を追求。 お客様のご希望以上のものに仕上げますので、ご要望の際はお気軽 にご相談ください。 【加工形状】 ・微細穴加工 ・微細加工 ・上下異形状加工 ※詳しくはPDFをダウンロードして頂くか、お気軽にお問い合わせ下さい。

  • 加工受託
  • その他機械要素
  • その他電子部品
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

粗加工から微細加工まで!型彫り放電加工

フライスでは加工出来ないコ-ナ-や曲面のエッジ部分の仕上げ、難材の加工を行えます!

創業当時はまだ新しい技術だった「放電加工」。当社はその可能性と将来性に注目し、多数の放電加工機を導入・活用しつつ、ノウハウを蓄積してきました。 大型ワイヤーカット放電加工・型彫り放電加工・横型MCセンター加工・・・長年培ってきた職人技と多数の最新鋭設備を融合させ、車、家電の金型部品、航空機部品、発電所のタービンブレード、金属非破壊検査の試験片、各種機械設備の部品、プラント部品、治工具・・・その他あらゆる高品質製品を生み出し続けています。 【特徴】 ■様々な業界の実績有 ■難材加工可能 ■試作、単品の加工も対応 ※詳しくは資料をダウンロード、もしくはお問合せください。

  • 加工受託
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

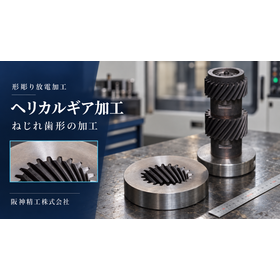
【受託】超硬ヘリカルギア形状の形彫り放電加工

超硬合金G7に、ねじれ歯形を形成。銅グラファイト電極を段階的に使い分け、回転と送りを対応させた形彫り放電加工を行います。

阪神精工では、超硬合金へのヘリカルギア(はすば歯車)形状や、複雑な歯形の形彫り放電加工を承っています。 掲載事例は、超硬合金G7にねじれ歯形を形成した加工です。電極には銅グラファイトを使用し、片側縮小代0.3mm・0.15mm・0.07mmの電極を加工段階に応じて使い分けました。 ねじれ形状に沿って電極の回転と軸方向の送りを対応させ、加工深さと歯形の位置関係を管理。仕上げ時の揺動や退避動作では歯面との干渉に配慮し、電極消耗と加工粉の排出も考慮して工程を検討します。 電極交換後も中心位置と回転方向の基準を合わせ、前工程の歯形との位置関係を維持します。 図面や3Dデータとあわせて、材質・硬度・歯数・モジュール・ねじれ角・加工深さ・要求精度・面粗さ・数量・希望納期をお知らせください。電極製作を含めた加工方法をご案内します。

  • 放電加工機
  • 加工受託
  • 製造受託
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

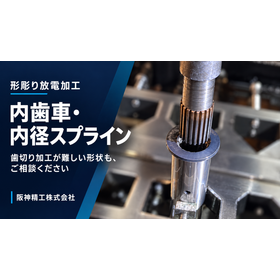
【受託】SCM435の内径スプライン加工|形彫り放電加工

モジュール0.8・21歯の内径スプライン加工事例。歯切り設備では対応が難しい小径形状も、専用電極による形彫り放電で検討します。

阪神精工では、形彫り放電加工によるシャフトの内径スプライン・内歯車形状の加工相談を承っています。 掲載事例は、SCM435製シャフトの内径に、モジュール0.8・歯数21・基準ピッチ円直径φ16.800mmの歯形を形成した加工です。依頼先の歯車加工設備では対応が難しかった小径形状に、歯形に対応した専用電極で取り組みました。 放電ギャップと電極消耗を考慮して電極寸法・加工代を検討。シャフトの基準と電極の中心・軸方向の姿勢を合わせ、歯厚や深さ方向の形状に配慮します。内径の奥に発生する加工くずの排出も考慮して、加工液や電極の動作を検討します。 「内径が小さく加工先が見つからない」「シャフト内部に歯形を追加したい」といったご相談は、図面をお送りください。材質・熱処理状態・歯形仕様・加工深さ・必要精度・数量・希望納期を確認してご案内します。

  • 放電加工機
  • 加工受託
  • 製造受託
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

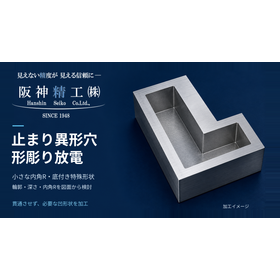
【受託】止まり異形穴の形彫り放電加工|底面・段差を確認

貫通させられない四角穴・D形穴に。入口形状と深さ方向の断面から加工方法を検討

底を残す四角穴・D形穴・特殊輪郭など、止まり異形穴の受託加工をご相談いただけます。形彫り放電を中心に、内角R、深さ、材質、要求精度から工法を検討します。 同じ入口でも、平らな底、段差、一部だけ深い形状では必要な電極や工程が変わります。平面図と断面図をそろえ、底面形状と穴の下に残す厚さをお知らせください。 電極が入口から進入できるか、周囲と干渉しないかも確認します。内部が入口より広い形状を、通常の進入方向で必ず加工できるわけではありません。内角も完全なRゼロを前提とせず、必要なR・公差・面粗さを図面から確認します。 画像は元記事の加工イメージです。 超硬合金の止まり四角穴・異形穴は豊富な加工実績があります。材種、穴深さ、残す底厚、内角R、公差・面粗さを確認し、電極と加工条件を検討します。超硬以外の導電性材料もご相談ください。

  • 放電加工機
  • 加工受託
  • 製造受託
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

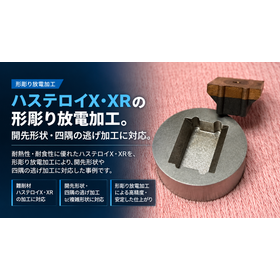
【受託】ハステロイX・XRの形彫り放電加工|開先・四隅の逃げ加工

ハステロイの開先・四隅の逃げ加工に対応。専用電極による形彫り放電加工で、難削材の複雑形状・支給品への追加工を承ります。

阪神精工は、ハステロイX・ハステロイXRの形彫り放電加工を承っています。 専用の銅電極を用い、傾斜面を持つ開先形状や、内側コーナーに設ける四隅の逃げ・ヌスミを加工します。切削工具が入りにくい箇所や、既存部品への追加工もご相談ください。 材質・形状・要求公差・加工深さを確認し、電極形状、放電ギャップ、位置決め基準、既存面の保護を考慮した加工方法を検討します。 単品・試作・小ロットに対応。兵庫県神戸市を拠点に、材料・部品の配送による全国からのご依頼を承ります。図面とあわせて、材質・ワークの状態・数量・希望納期をお知らせください。

  • 放電加工機
  • 加工受託
  • 製造受託
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

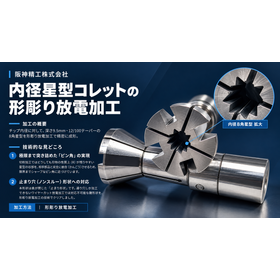
【受託】8角星型コレットの内径加工|形彫り放電・止まり穴

テーパー付き8角星型の内径加工事例。止まり形状の加工くず排出と電極消耗に配慮し、谷部のシャープなコーナーを追求します。

阪神精工では、形彫り放電加工による特殊コレットの内径加工や、星型・多角形などの複雑形状の加工相談を承っています。 掲載事例は、テーパー12/100・深さ9.5mmの止まり形状を持つ8角星型コレットの内径加工です。星型の谷部分には、シャープなピン角が求められました。 放電ギャップと電極消耗を考慮した電極設計に加え、電極の縮小代と揺動量の関係を検討。テーパー形状を維持しながら、コーナーが必要以上に丸くならない加工条件を追求します。止まり形状では、底部や谷部に加工くずが滞留しないよう、加工液の流れにも配慮します。 切削工具が入りにくい内径形状や、底のある特殊形状もご相談ください。図面とあわせて、材質・加工深さ・要求公差・許容コーナーR・数量・希望納期をお知らせください。

  • 放電加工機
  • 製造受託
  • 加工受託
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

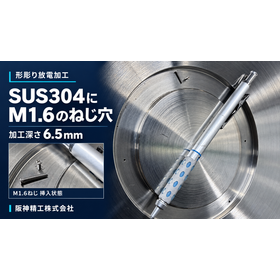
【受託】SUS304のM1.6ねじ穴加工|形彫り放電・止まり穴

SUS304にM1.6・加工深さ6.5mmの止まりねじ穴を製作。加工くずを繰り返し除去し、穴の奥まで放電状態を整えます。

阪神精工では、形彫り放電加工による極小ねじ穴・止まりねじ穴の加工相談を承っています。 掲載事例は、SUS304製部品にM1.6・加工深さ6.5mmの止まりねじ穴を4か所製作した加工です。貫通しない小さな穴の奥まで、ねじ形状を加工しました。 本事例で重要だったのは、穴底付近にたまる加工くず(スラッジ)の除去です。加工の進行に合わせてスラッジを何度も取り除き、放電状態を整える作業を繰り返して加工を進めました。 切削での加工が難しい小さなねじ穴や、貫通できない部品のねじ加工もご相談ください。超硬合金へのねじ穴加工についても、材種・ねじサイズ・深さ・要求精度を確認して対応可否を検討します。 図面とあわせて、材質・硬度・ねじサイズとピッチ・必要なねじ深さ・穴底までの深さ・数量・希望納期をお知らせください。

  • 放電加工機
  • 加工受託
  • 製造受託
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

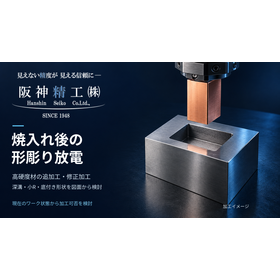
【受託】焼入れ後の形彫り放電加工|追加工・修正加工

焼入れ済み部品に深溝・小R・底付き形状を追加。作り直す前に、形彫り放電加工をご相談ください。

阪神精工株式会社では、焼入れ後の金型・精密部品への追加工・修正加工を承っています。形彫り放電加工を中心に、高硬度材の深溝、小R、底付きの溝・ポケットなど、切削工具が届きにくい形状の加工方法を検討します。 熱処理後の設計変更、荒加工済みの凹形状の仕上げ、切削で残ったコーナー部分の加工などに対応。既存の穴・外形・基準面との位置関係、残っている加工代、保持できる部分を確認し、現在のワーク状態に応じた工程をご案内します。 形状に応じてワイヤーカット・マシニング・研削を組み合わせた一貫加工もご相談いただけます。完成図面、現在の加工状態、追加・修正箇所が分かる資料を添えてお問い合わせください。

  • 放電加工機
  • 加工受託
  • 製造受託
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

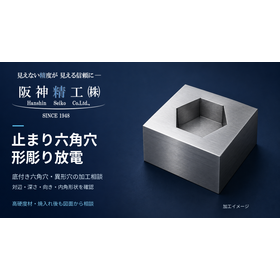
【受託】止まり六角穴の形彫り放電加工|高硬度材・底付き穴

貫通できない六角穴に。対辺寸法・深さ・内角R・向きを確認し、焼入れ後の追加工もご相談可能。

阪神精工株式会社では、底を残す止まり六角穴の加工を、形彫り放電加工を中心にご相談いただけます。切削では内角の丸みが相手部品と干渉する形状や、高硬度材・焼入れ後の部品への六角穴追加工を検討します。 六角形状に合わせた電極を製作し、放電ギャップや電極消耗を考慮。対辺寸法だけでなく、必要な挿入深さ、内角R、底面形状、六角形の向き、基準面・他の穴との位置関係まで確認します。 形状に応じてワイヤーカット・マシニング・研削を組み合わせた一貫加工もご相談ください。 お見積もりには、上面図と断面図、材質・硬度・公差・数量をご提供ください。既存部品への追加工は、現在の加工状態と加工基準も確認して可否をご案内します。

  • 放電加工機
  • 加工受託
  • 製造受託
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

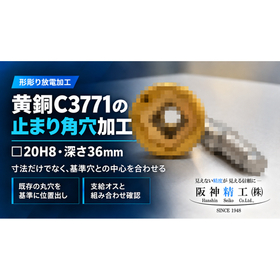
【受託】黄銅C3771の止まり角穴加工|形彫り放電

既存の丸穴を基準に角穴を追加工。支給相手部品との組合せも確認する受託加工

黄銅C3771の部品に、形彫り放電加工で止まり角穴を追加する受託加工サービスです。 掲載事例では、メス部品8個に□20H8・深さ36mmの角穴を加工。角穴の奥へ続く既存の丸穴を基準に位置出しを行い、加工後に支給オスを実際にはめて組合せを確認しました。 角穴の寸法だけでなく、基準穴との中心位置、底部の形状、相手部品との関係を確認します。完成図面・追加工前の写真・材質・数量・公差・希望納期をお知らせください。加工可否と検査方法は個別に検討します。 画像は元記事の説明用ビジュアルです。

  • 放電加工機
  • 加工受託
  • 製造受託
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

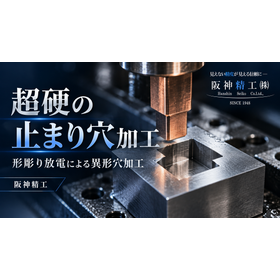
【受託】超硬の止まり異形穴加工|材種と底面形状で検討

貫通させない四角穴・段付き穴。超硬の材種、深さ、内角Rから電極と工程を検討します。

阪神精工の受託加工サービスです。超硬合金に底面を残す四角穴や段付き異形穴について、形彫り放電による加工方法を検討します。 「超硬」という情報だけでは条件を決められないため、材種・材料記号、加工前の状態、表面処理の有無も確認します。上から見た輪郭だけでなく、穴深さと底面形状が分かる断面図やCADデータが重要です。 画像は加工内容を説明するイメージです。個別の製作実績写真ではありません。

  • 放電加工機
  • 加工受託
  • 製造受託
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

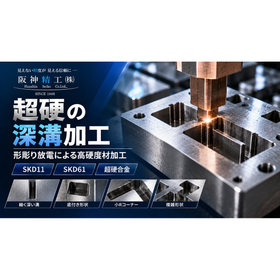
【受託】超硬の深溝加工|底付き細溝を形彫り放電で検討

溝幅だけでなく深さ・長さ・底面を確認。電極と加工くずの排出を含めて検討します。

阪神精工の受託加工サービスです。超硬合金に底を残した細溝・深溝を設けたい場合に、形彫り放電による方法を検討します。 同じ溝幅でも、深さが変わると必要な電極と加工条件が変わります。細長い電極の保持、放電ギャップ、電極消耗、加工くずの排出を考慮し、必要に応じて荒加工と仕上げ加工を分けます。貫通するスリットか、底を残す溝かを最初にお知らせください。

  • 放電加工機
  • 加工受託
  • 製造受託
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

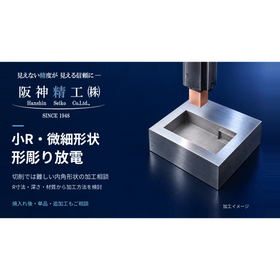
【受託】小R・複雑な凹形状の形彫り放電加工

深い凹部の小R・細溝・段付きポケットを検討。工具と電極の進入、干渉、加工順序から工程を組み立てます。

阪神精工では、切削工具が届きにくい位置の小Rや微細な凹形状、深さの異なる段付きポケットを、形彫り放電加工でご相談いただけます。 マシニングで除去しやすい部分を加工し、小Rや奥の細溝を専用電極で仕上げるなど、部品全体から工程を検討します。形状によっては複数の電極や加工順序が必要です。 R寸法、深さ、周囲の壁、断面図、材質・熱処理、必要公差・面粗さを共有してください。入口より内部が広い部分を、通常の進入方向で必ず加工できるわけではありません。 掲載画像は説明用イメージで、個別の加工実績写真ではありません。

  • 放電加工機
  • 加工受託
  • 製造受託
  • 彫り放電加工

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録