
受託サービスの製品一覧
- 分類:受託サービス
181~225 件を表示 / 全 36747 件


【重量物の取り扱いによる作業負担を軽減!】お客様の課題を解決した導入事例5選を収録!ワークに応じた無料相談、テストも受付中!

- その他搬送機械


パーツを組み合わせて、2m×4m級の大型パレットも製作可能。破損しても部分交換ができて経済的 ※1枚から提供可能


- パレット


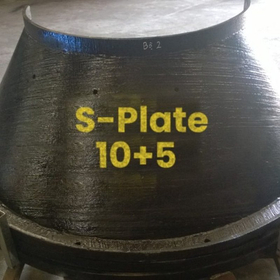
クロムカーバイド肉盛の耐摩耗鋼板で、耐摩耗ライナー・シュート・コーン・配管を図面・現物どおりに製作。そのまま取り付け可能
- 製造受託




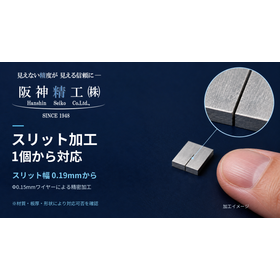
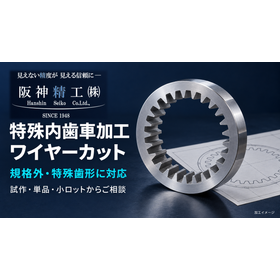
専用工具を用意しにくい特殊内歯車に。規格外歯形の単品・試作を、図面と歯形データから検討します。
- 放電加工機
- 加工受託
- 製造受託
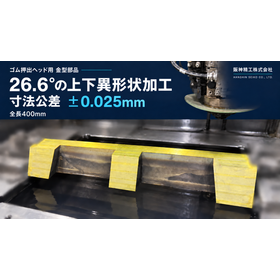
素材から完成まで自社一貫加工。切削・研磨・ワイヤーカット・形彫り放電を組み合わせ、複雑なゴム押出金型部品を製作します。
- 放電加工機
- 製造受託
- 加工受託
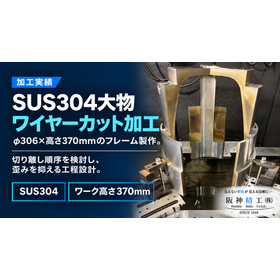
円筒・コップ形状の切り離しを相談。残留応力と剛性変化を考慮し、加工順序・芯出し・保持方法を検討します。
- 放電加工機
- 加工受託
- 製造受託
ワイヤーカットの「切り離し」はなぜ難しい?中子処理と仕上げ工程を解説
阪神精工株式会社は、技術記事「あと少しで切れる。その瞬間が難しい|ワイヤーカット『切り離し』の落とし穴」を公開しました。 ワイヤーカットでは、切断が完了した瞬間に材料の支持状態が変わります。切り離した中子や製品の落下・傾き・機械への接触を考慮し、取り出し方法まで計画することが重要です。 記事では、当社が経験した切り落とし片の接触・挟まりをもとに、切り残しを設けて一度止める工夫や、切り離しと仕上げ加工の順序を紹介。大きく重い部品で確認したい点や、残留応力による変形との違いも解説しています。 大型部品の切断・分割、大きな開口部の加工、支給品への追加工をご検討の方は、ぜひご覧ください。加工相談は、材質・寸法・重量・切断位置・要求精度が分かる図面を添えてお問い合わせください。
オリフィス・ノズルの小径穴をご相談ください。穴径と深さ、公差、入口・出口の状態を確認し、細穴放電による加工方法を検討します。
- 放電加工機
- 加工受託
- 製造受託
電極径φ0.2mmから相談|細穴放電加工の穴径・深さの確認条件
阪神精工株式会社の細穴放電加工について、電極径と加工後の穴径を区別した対応条件をご紹介します。 当社は電極径φ0.2mmから対応しています。φ0.2mm電極を使用した場合の加工穴径は約φ0.26mmが目安ですが、保証値や寸法公差ではありません。ご希望の穴径・材質・穴深さ・要求精度を確認して加工可否をご案内します。 設備仕様の電極径はMEMH-8型がφ0.2~3.0mm、JEM50FDがφ0.2~6.0mmです。設備の高さ・設置寸法を、そのまま加工穴の深さとして扱うことはできません。 ワイヤーカットのスタート穴、オリフィス・ノズルの小径穴、焼入れ後の穴追加工などを、単品・試作からご相談いただけます。 図面と材質・穴径・深さ・公差・数量・希望納期をお知らせください。関連リンクの公式サービスページに対応条件を掲載しています。
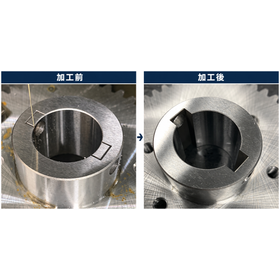
板厚300mmのSUS304大型歯車に加工実績。厚さ方向の形状精度と、外周歯形に対するキー溝の位置合わせに配慮します。
- 放電加工機
- 加工受託
- 製造受託
岡山・倉敷からのワイヤーカット・放電加工|厚物部品のキー溝・追加工をご案内
阪神精工株式会社は、岡山・倉敷をはじめ、岡山県内の企業様に向けたワイヤーカット・放電加工のご相談案内を公開しました。 加工拠点は兵庫県神戸市です。図面データによる打ち合わせと運送会社による部品の受け渡しで、来社せずに加工をご相談いただけます。 厚い歯車の内径キー溝、既存の穴や歯形を基準にした異形穴加工、焼入れ後のスリット追加などについて、加工方法を検討します。形彫り放電・細穴放電に加え、マシニング・研磨を含む一貫加工もご相談ください。 ページでは、板厚300mmのSUS304製大型歯車へのキー溝加工事例を紹介。厚さ方向の形状、歯形に対する位置合わせ、部品全体の固定方法など、厚物加工で確認したいポイントを掲載しています。 大型・重量品は、加工可否とあわせて梱包・輸送・荷下ろし条件も確認します。図面と材質・数量・要求精度・希望到着日、部品全体の寸法・重量を添えてお問い合わせください。
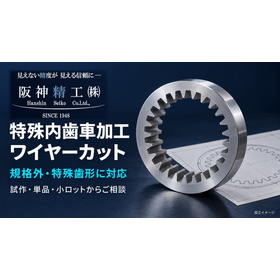
クリアランス2μmを目標とした精密歯車の加工事例。多回数カット・温度管理・歯根部の条件調整で、微細な歯形を追求します。
- 放電加工機
- 加工受託
- 製造受託
高精度の加工機なら誰でも同じ精度?ワイヤーカットと熟練技能を解説
阪神精工株式会社は、技術記事「高精度の加工機なら、誰が加工しても同じ精度になる?|ワイヤーカットと熟練技能」を公開しました。 製品の精度には、設備の性能に加え、加工箇所・基準面・固定位置の確認、加工条件の選定、測定と修正が関わります。 記事では、厚物・段付き形状・加工経路に穴がある部品を例に、現場で必要となる判断を紹介。厚物の上・中・下を測定し、結果に応じてワイヤーテンションや加工速度などを見直す考え方を解説しています。 自動制御の進歩と人が担う役割、条件記録や過去の実績を活用した技能継承についても紹介。加工会社を選ぶ際の確認ポイントとしてもご覧いただけます。 厚物・複雑形状・厳しい公差の加工をご検討の方は、材質・寸法・加工箇所・公差が分かる図面を添えてご相談ください。
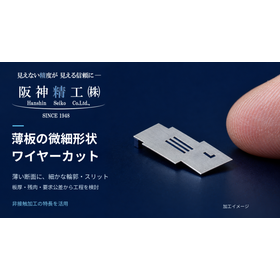
薄板の細かな輪郭・異形穴・スリットに。残る肉厚と保持方法を確認し、加工順序まで検討します。
- 放電加工機
- 加工受託
- 製造受託
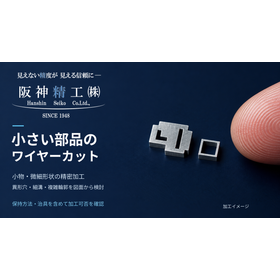
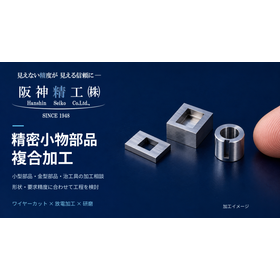
小型部品の穴・溝・輪郭から基準面の仕上げまで。ワイヤーカット・放電・研磨を組み合わせた一貫加工。
- 放電加工機
- 加工受託
- 製造受託
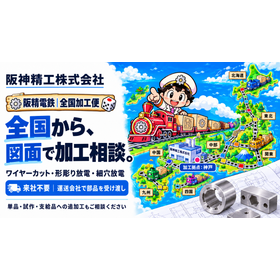
全国対応のワイヤーカット・放電加工|図面見積から配送・返送までの依頼方法をご案内
阪神精工株式会社は、全国からのワイヤーカット・放電加工のご依頼方法をまとめた案内ページを公開しました。 加工拠点は兵庫県神戸市ですが、ご来社いただかなくても、図面・CADデータによる打ち合わせと運送会社による材料・部品の受け渡しで加工をご相談いただけます。 ワイヤーカット・形彫り放電・細穴放電を中心に、単品・試作・小ロット、焼入れ後の追加工、異形穴・キー溝・スリット・試験片加工などに対応を検討。社内に設備がない工程だけの外注もご相談ください。 ページでは、図面送付から加工可否の確認、お見積り、ご注文、支給品の発送、加工・検査、返送までの流れを紹介。送料・梱包・大型重量物の受け渡しについてもご案内しています。 まずは図面と材質・寸法・数量・要求精度・希望到着日をお知らせください。支給品は、加工可否と発送条件を確認したうえでお送りいただきます。 金属3Dプリンター造形品をベースプレートから切り離すワイヤーカット加工も、全国から配送でご相談いただけます。切り離し工程だけの外注に対応し、切断位置・保持・仕上げ代を確認します。
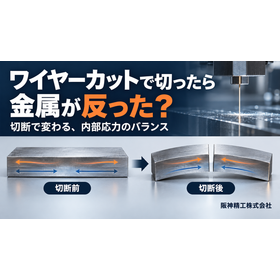
ワイヤーカットで金属が反るのはなぜ?残留応力と変形を見込んだ加工工程を解説
阪神精工株式会社は、技術記事「ワイヤーカットで切ったら金属が反った?精密加工で起こる意外な変形」を公開しました。 刃物による切削力を加えないワイヤーカットでも、切断によって材料内部の残留応力の釣り合いが変わり、反り・歪み・スリットの開閉が生じる場合があります。 記事では、大型リングの分割時に材料が急激に動いた当社の経験を紹介。材料の加工履歴、切断順序、固定方法、切り離し後の保持、加工途中の測定など、変形を見込んで工程を検討するポイントを解説しています。 また、固定による変形や放電の熱影響との切り分け、固定中と取り外した状態での精度確認についても紹介しています。 薄板・細長い部品・リングの加工や、切断後の反りでお困りの方は、図面と材質・熱処理履歴・要求精度、過去の変形状況が分かる資料を添えてご相談ください。
この板厚で、この角度は加工できる?厚物のテーパー穴・傾斜輪郭を、上下の形状と公差から検討します。
- 放電加工機
- 加工受託
- 製造受託
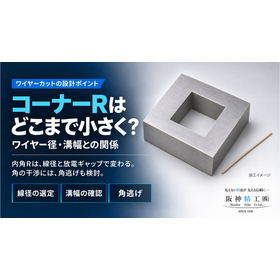
ワイヤーカットのコーナーRを解説|線径・溝幅・角逃げの考え方
ワイヤーカットの内側コーナーRと、ワイヤー径・加工溝幅の関係を解説する記事をご紹介します。 内角にはワイヤー半径と放電ギャップに応じた丸みが残ります。記事では、仕上げ条件によるRの目安、一度の切断幅と最終溝幅の違い、相手部品との干渉を避ける角逃げ・面取りの検討ポイントを整理しています。 阪神精工ではφ0.30・φ0.25・φ0.20・φ0.15mmのワイヤーを加工内容に応じて使い分けています。線径だけで仕上がりRや溝幅を保証するものではありません。 材質・板厚・必要なRと許容範囲・溝幅・公差・相手部品・数量・希望納期を添えてご相談ください。図面変更の可否も含めて確認します。詳しくは公式記事をご覧ください。
形彫り放電加工と型彫り放電加工の違いとは?表記の比較と加工事例を公開
「形彫り放電加工」と「型彫り放電加工」は、加工方法が違うのでしょうか。 阪神精工株式会社は、機械メーカー・加工会社の公式な使用例をもとに、表記の違いを解説する記事を公開しました。 「形彫り」「形彫」「型彫り」「型彫」は、いずれも使われている表記で、基本的には同じ加工方法を指します。記事では各社の使用例を比較し、「形」と「型」、送り仮名の有無によって加工方法や用途を区別するものではないことをご紹介しています。 あわせて、電極の形を利用する加工の仕組みと、当社の加工事例を写真付きで掲載しています。 ・ハステロイX・XRの開先形状・四隅の逃げ加工 ・SCM435シャフトの内径スプライン加工 ・SUS304のM1.6止まりねじ穴加工 加工のご相談では、材質・寸法・公差・加工深さ・数量・希望納期をお知らせください。図面や加工箇所の分かる写真をもとに、対応可否とお見積もりをご案内します。
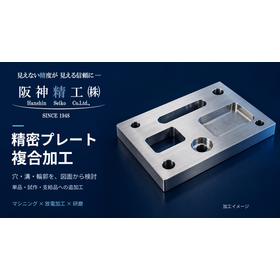
穴・溝・輪郭から研磨まで一貫加工。精密プレートの単品製作・焼入れ後の加工・支給品追加工に対応。
- 放電加工機
- 加工受託
- 製造受託
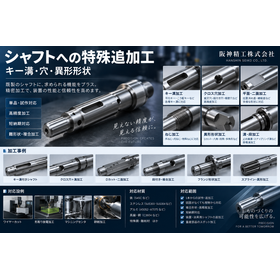
旋盤加工・焼入れ・研磨後のシャフトに追加工。キー溝・Dカット・横穴など、基準位置と角度を確認し、保持方法から検討します。
- 放電加工機
- 加工受託
- 製造受託
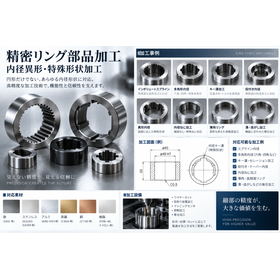
リング内径のスプライン・セレーション・等配溝を加工。外径や基準穴との位置関係、円周方向の位相、薄肉部の変形に配慮します。
- 放電加工機
- 製造受託
- 加工受託
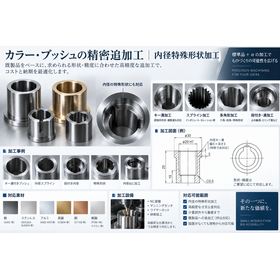
旋盤加工済みのカラー・ブッシュに、キー溝や異形穴を追加工。単品・少量から、ワイヤーカット・放電加工の工程外注をご相談ください。
- 放電加工機
- 加工受託
- 製造受託
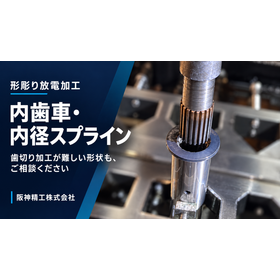
モジュール0.8・21歯の内径スプライン加工事例。歯切り設備では対応が難しい小径形状も、専用電極による形彫り放電で検討します。
- 放電加工機
- 加工受託
- 製造受託
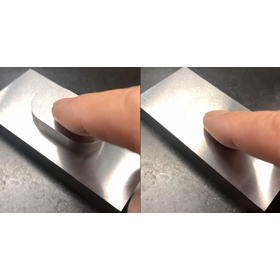
納品用の嵌合部品で、約2μmのクリアランスを持つ加工事例。求められる動きや組付け条件を確認し、図面に基づく製作を検討します。
- 放電加工機
- 加工受託
- 製造受託
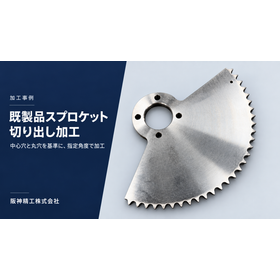
既製品の必要な歯部を残し、指定形状に切り出し。中心穴と丸穴を基準に位置を割り出し、角度指定のある追加工に対応します。
- 放電加工機
- 加工受託
- 製造受託