工具のメーカーや取扱い企業、製品情報、参考価格、ランキングをまとめています。
イプロスは、 製造業 BtoB における情報を集めた国内最大級の技術データベースサイトです。

工具 - メーカー・企業1018社の業務用製品ランキング | イプロスものづくり

更新日: 集計期間:2026年08月19日~2026年09月15日
※当サイトの各ページの閲覧回数を元に算出したランキングです。

工具のメーカー・企業ランキング

更新日: 集計期間:2026年08月19日~2026年09月15日
※当サイトの各ページの閲覧回数を元に算出したランキングです。

  1. 株式会社彌満和製作所(やまわエンジニアリングサービス) 東京都/機械要素・部品
  2. 株式会社IZUSHI 大阪府/商社・卸売り
  3. バルカートルクシステム株式会社 愛知県/産業用機械
  4. 4 株式会社Cominix 大阪府/機械要素・部品
  5. 5 株式会社マキタ 愛知県/その他製造

工具の製品ランキング

更新日: 集計期間:2026年08月19日~2026年09月15日
※当サイトの各ページの閲覧回数を元に算出したランキングです。

  1. ハンマー作業から手指を守る補助工具『フィンガーセーバー』 バルカートルクシステム株式会社
  2. ねじ切り工具のエキスパートVARGUS社のVARDEX 株式会社Cominix
  3. 【困ったときの知恵袋】管用テーパねじ用のテーパ下穴加工法 株式会社彌満和製作所(やまわエンジニアリングサービス)
  4. 4 充電式スクリュードライバ『FT060TD』 株式会社マキタ
  5. 5 圧着加工の手順 ※基礎知識資料進呈 株式会社ニチフ

工具の製品一覧

1771~1800 件を表示 / 全 3176 件

表示件数

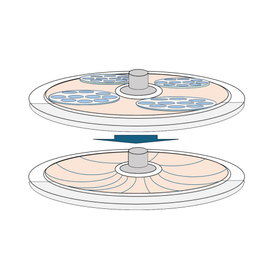
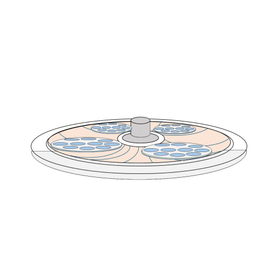
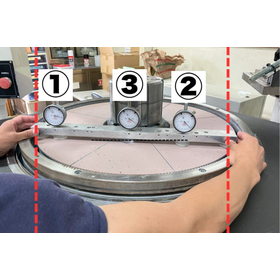
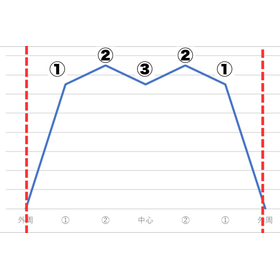
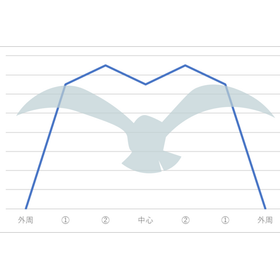
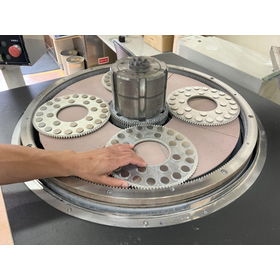
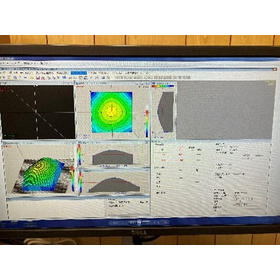
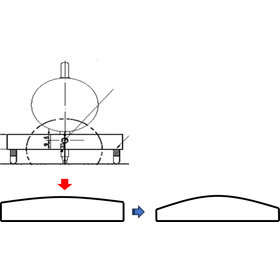
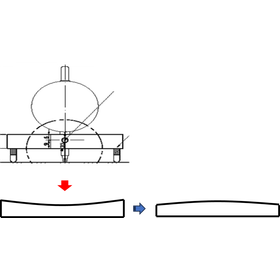
定盤精度の重要性ー管理しないとどうなるの?前編

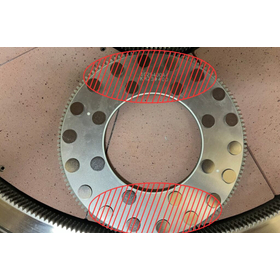
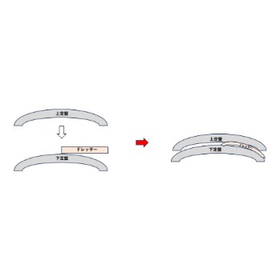
定盤、研磨パッド形状が崩れる原因や定盤形状が崩れるとどうなるかについて解説!

こんにちわ!研削研磨ドットコム、技術担当です! 久しぶりに技術的な内容です。 研磨、研削の世界では定盤形状、定盤管理が大切とよく言われますよね。 これってなぜなんでしょうか… 今回は研磨・研削定盤はなぜ管理する必要があるのか、管理しないと どういう事が起こるのか?どうやって管理し、どうやって修正するのが 適切なのか?を、ズバッとお伝えします! ※記事の詳細内容は、関連リンクより閲覧いただけます。  詳しくは、お気軽にお問い合わせください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

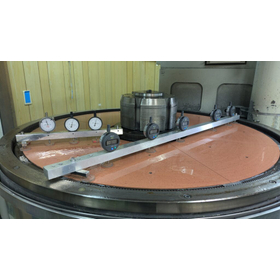
定盤精度の重要性ー管理しないとどうなるの?後編

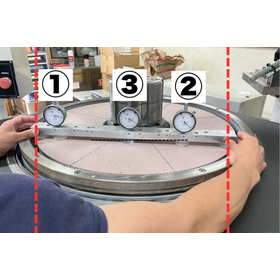
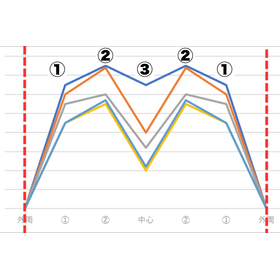
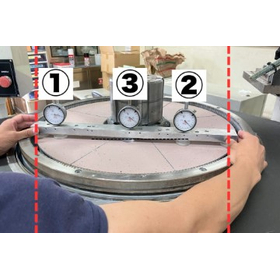
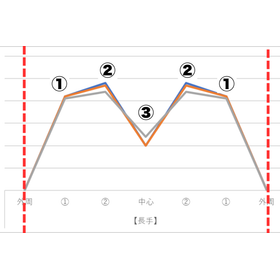
当社の研磨で使用している定盤をストレートゲージを使用して測定!

こんにちわ、研削研磨.comです! 前編では何も対策しないと起こる形状変化、それによるワークに起こる事を お伝えしました。 後編では、その修正方法についてお伝えします! ※記事の詳細内容は、関連リンクより閲覧いただけます。  詳しくは、お気軽にお問い合わせください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

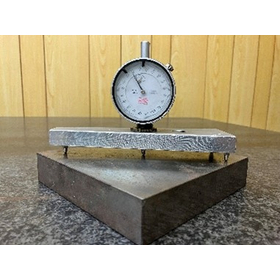
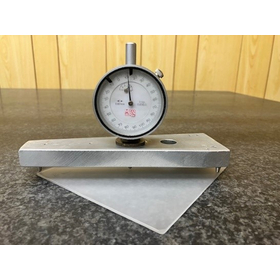
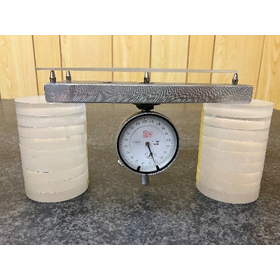
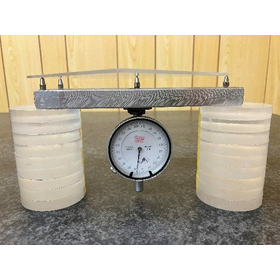
平坦度が測定出来ない?そんな時の【反転ゲージ測定法】

“重さでたわみを生まない"反転測定という一工夫をご紹介!

平坦度をフラットネステスター等で測るとき、こんな経験はありませんか? ・測定器にワークが入らない(大きすぎる、厚すぎる) ・バキュームチャックで引っ張られて正確な測定ができない(薄すぎる) ・測定器が空いておらずとにかく急ぎで測りたい! そんな時に使えるのが「ダイヤルゲージを使った簡易測定法」です。 とはいえ、ただのゲージ測定ではありません。 今回は“重さでたわみを生まない"反転測定という一工夫をご紹介します。 最後まで読んでいただけると嬉しいです! ※記事の詳細内容は、関連リンクより閲覧いただけます。  詳しくは、お気軽にお問い合わせください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

高濃度廃水の凝集処理が難しい理由【お役立ち情報】

凝結(一次凝集)と凝集(二次凝集)、高濃度廃水への影響について解説!

初詣、イルミネーション、満員電車 自由に動くのは難しい、今日はそんなお話です! SS(浮遊物質量)の濃度が高い廃水の処理がうまくいかない。 そんなときはどうしたらいいのでしょうか? まずは凝集処理における挙動(動き方)について知っておくと いいかもしれません。 ※記事の詳細内容は、関連リンクより閲覧いただけます。  詳しくは、お気軽にお問い合わせください。 ★関連製品のカタログを配布中です、お気軽にダウンロード下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

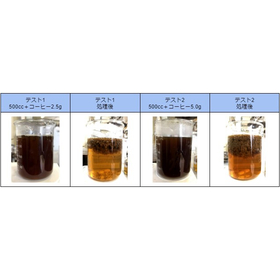
コーヒーは凝集処理OK?凝集原理から考えてみる【お役立ち情報】

あの真っ黒なコーヒーは凝集処理が出来るのか?凝集できるかどうかの基本から考えつつテストを実施してみました

凝集処理とは液体中の細かな粒子同士をまとめて (くっつけて)大きくすることで、汚れ成分と水を分離させることです。 事前に凝集できるかどうかを見分けるポイントをおさらいしたいと思います。 ・放って置くと沈降(分離)する ・pHが中性である ・濁っている(色がついているものも含め透き通っていない) ・界面活性剤等化学製品が含まれない(水に溶けたものは難しい) ・熱すぎず、冷たすぎない(大体10~30℃程度が良い) 見分けるポイントとコーヒー(今回はインスタントコーヒー)を見てみると、 淹れたての熱いコーヒ-でなければほとんどが該当しますね。と、いうことは 凝集処理は出来るものとして実験してみます。 ※記事の詳細内容は、関連リンクより閲覧いただけます。  詳しくは、お気軽にお問い合わせください。 ★関連製品のカタログを配布中です、お気軽にダウンロード下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

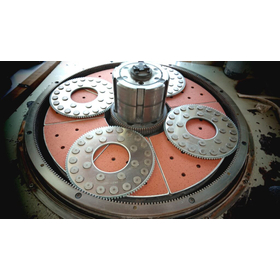
SiC加工の時間短縮に 固定砥粒ラップ工具

難削材である炭化ケイ素の平面加工を効率化。加工時間の短縮と精度の安定化を同時に目指せます

"SiC(炭化ケイ素)の平面ラップ加工では、加工時間の長さや平面度のばらつき、さらには加工条件の管理負担が大きな課題となります。固定砥粒工具「ブリエムール」は、こうした硬質で削りにくい材料の加工改善を支援するために開発されたダイヤモンド工具です。 遊離砥粒加工(スラリー方式)と比較して、砥粒の状態に左右されにくいため精度管理がしやすく、安定した加工に貢献します。また、効率的な加工レートの維持により、リードタイムの短縮が期待できます。SiC加工において、生産性向上と品質の均一化を目指す工程の構築に役立ちます。 【特長】 ■ SiCなど硬質セラミクス向けの平面ラップ加工に対応 ■ 固定砥粒により、加工レートの維持と精度の安定化を支援 ■ スラリー管理の負担を軽減し、クリーンな加工環境に寄与 ■ 安定した仕上がりにより、高価な材料の歩留まり向上に貢献 ■ 小径から大型ワークまで、硬質材での加工実績が多数 ※詳しくは関連リンクをご覧いただくか、お気軽にお問い合わせください。"

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

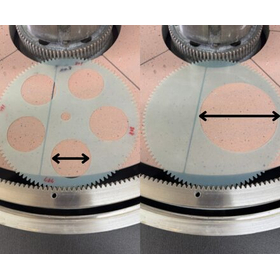
固定砥粒工具 ブリエムール

12インチSiCでも平行度1μm、面粗度Ra0.03µm、加工レート1μm/min

SiCの大口径化で、加工レート・平行度・面粗度の両立にお困りではありませんか。固定砥粒工具「ブリエムール」は12インチSiCに対応し、平行度1μm、面粗度Ra0.03μm、加工レート1μm/minを安定して実現。SiCの高精度・高能率加工をご検討の方へ、ブリエムールの製品資料をご用意しています。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

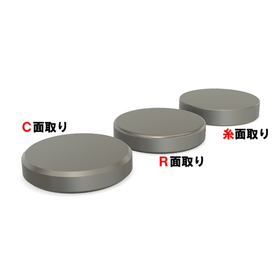
面取りとは?C面取り・R面取り・糸面取りの違いを解説

研削研磨の専門用語解説ー

面取りとは、ガラスやレンズ、プリズムなどの鋭利なエッジ(端部)を研削・研磨ですり落とす加工です。代表的な方法には「C面取り」「R面取り」「糸面取り」があります。 研削研磨工程における面取りは、作業者の安全確保だけが目的ではありません。 ・C面取り:エッジを斜めに削る ・R面取り:エッジを円弧状に丸める ・糸面取り:微小な面取りでバリやチッピングを除去 特にガラス加工では、角部への応力集中によるチッピングの防止、ラップ定盤や研磨パッドの保護、後工程での歩留まり確保にも関係します。 研削・研磨に関する技術用語や加工の基礎知識をもっと知りたい方へ。 資料「人気記事で学ぶ 研削・研磨の基礎知識」では、研削研磨.comで公開している200記事以上の技術情報や人気記事をご紹介しています。 研削・研磨で「これ何だっけ?」と思ったときに使える情報サイトです。ぜひ資料をダウンロードしてご活用ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

セードキャッチャー DLC-SC01

高さ9mまでのセードをキャッチ。

別売のセードキャッチャーポールDLC-SP76と組合せてお使いください。 ランプチェンジャーとの併用で、高天井照明器具のランプ交換が可能です。 【特長】 ●別売のセードキャッチャーポールDLC-SP76と組合せてお使いください ●ランプチェンジャーとの併用で、高天井照明器具のランプ交換が可能 ↓↓ 詳細はカタログをご覧頂き、お気軽にお問い合わせください。 ↓↓

  • その他作業工具
  • 工具

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

ベルト式計尺機

ベルト式計尺機

被測定線の形状に関わりなく、誤差を最小に抑えて 計測できるベルト式計尺機です。 【特長】 ◆被測定線の種類、形状、太さ、表面の凹凸状態による測定値の  バラツキが最小である。 ◆測定中のスリップ誤差が生じにくい。 ◆計尺ホイールの磨耗がほとんどない。 ◆計測中、電線が弧状を描きにくい機構である。 ◆操作用電源:AC100VまたはAC200V ■□■□■□■□■□■□■□■□■□■□■□■□ =====詳細はお問い合わせください=====

  • その他切削工具
  • その他作業工具
  • 工具

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

ISO 引っかき工具 1537

炭化タングステンの刃先の角度は75°で、切削角度は90°に設定!

当製品は、付着性、塩水噴霧、腐食性試験用の試料を準備するのに 使用するシンプルで、効果的な工具です。 工具を水平に引いて試料面をひっかく。炭化タングステンの刃先の 角度は75°で、切削角度は90°に設定されています。 別途、規格適合証明書のご注文も承ります。 【仕様】 ■寸法:200×45×20mm(7.8×1.7×0.8インチ) ■重量:100g(3.5オンス) ■内用品:Elcometer 1537 ISO引っかき工具、取扱説明書 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

DIN 引っかき工具 1538

カーバイドの刃を交換可能!3種類のアクセサリーもご用意

当社で取り扱っている『DIN 引っかき工具 1538』について ご紹介いたします。 腐食性試験用の試料を準備するのに使用。カーバイドの刃を 交換できるようになっています。 0.5mm(0.02インチ)または1mm(0.04インチ)の刃が付属しています。 刃の設定を調節可能なルノー仕様もあります。 【仕様】 ■重量:113g(4オンス) ■内用品:1538 DIN引っかき工具、六角レンチ、刃、収納ケース ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

【技術資料】めねじ拡大の原因とメカニズム

めねじ拡大の原因とメカニズムについての技術資料!

当資料は「めねじ拡大の原因とメカニズム」について掲載しています。 振れ・芯ズレ・下穴傾き/下穴曲がり切削をはじめ、被削材に適さない タップでの切削・タップの切れ味が低下した状態での切削について ご紹介しています。 【掲載内容】 ■1.振れ・芯ズレ・下穴傾き/下穴曲がり切削 ■2.被削材に適さないタップでの切削・タップの切れ味が低下した状態での切削 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

【困ったときの知恵袋】止りゲージ不合格(めねじ拡大)トラブル

タッピング加工時のトラブルに関するお悩みを、分かりやすく解説!

当資料は、「止りゲージ不合格(めねじ拡大)トラブル」に関する対策方法 について掲載しています。 マシニングセンタでテンション/コンプレッション付きホルダを使用した タッピング加工で「止りゲージ不合格(めねじ拡大)トラブル」が発生する ことがあるが、目視観察ではタップに刃欠け・溶着は見られない。 トラブルの原因は、タップの送りが進みすぎや、遅れすぎに なっているためと考えられます。 この現象について、図を用いた説明・対策を掲載しています。 【掲載内容】 ■止りゲージ不合格(めねじ拡大)トラブルについての相談・回答 ■タップの送りの、進みすぎ・遅れすぎの現象について説明・対策 ※詳しくは下記リンク先よりPDF資料をご覧ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

【技術資料】UNJねじについて

おねじ谷底からの破断を防ぐために谷の径を大きく、谷底Rの大きさの範囲を規定。

当技術資料は、航空機用に使用されるユニファイねじ 「UNJねじ」について掲載しています。 UNJねじの特長をはじめ、基準山形や、ねじ下穴径など、 製品の概要と内容について詳しくご紹介しています。 【掲載内容】 ■UNJねじの特長 ■UNJねじの基準山形 ■ねじ下穴径 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

【技術資料】タッピング速度の目安

低炭素鋼・調質材・銅などを被加工材とした目安表や計算式を掲載!

当技術資料は「タッピング速度の目安」について掲載しています。 タッピング速度は、タップの種類、食付き部の山数、材料、被加工材の種類、 下穴形状、切削油剤などの使用条件によって左右され、選択には十分に 注意する必要があります。 是非、当資料をご活用ください。 【掲載内容】 ■タッピング速度 ■計算式 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

【技術資料】はめあい長さについて

はめあい区分や長さの区分、めねじ公差域クラスの選択基準などをご紹介!

当技術資料は「はめあい長さ」について掲載しています。 通常、ねじの公差域クラスは「はめあい区分」と「はめあい長さ」を 考慮して選択されます。 ねじ加工を安定して行うには、この関係を十分理解し適正な ねじの公差域クラスを選択する必要があります。 【掲載内容】 1 はめあい区分 2 はめあい長さの区分 3 めねじ・おねじの選択基準  ・めねじ公差域クラスの選択基準  ・おねじ公差域クラスの選択基準 4 はめあい長さ ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

【技術資料】めねじの等級とタップの等級

やまわP級精度、JISの精度、標準等級とオーバーサイズについて詳しく掲載!

当技術資料は「めねじの等級とタップの等級」についてご紹介しています。 やまわP級精度をはじめ、呼び径とピッチによるP級タップの有効径公差域や、 アメリカ向けタップの等級・やまわP級とユニファイめねじ等級の 有効径公差域比較表などを掲載しています。 【掲載内容(抜粋)】 ■やまわP級精度 ■呼び径とピッチによるP級タップの有効径公差域 ■JISの精度 ■タップの等級とめねじの等級の有効径公差域比較表 ■標準等級とオーバーサイズ など ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

【技術資料】ロールタップについて

切り屑の出ないタッピングが特長なロールタップについての技術資料!

当資料は「ロールタップ」について掲載しています。 「ロールタップ」は、塑性加工方法によるめねじ加工用工具です。 近年、被加工材料の多様化、部品の軽薄短小化に伴なって広く使用され、 好評を得ています。 特長や使用条件、精度について詳しくご紹介します。 【掲載内容(抜粋)】 ■ロールタップの特長 ■ロールタップ使用上の留意点 ■「やまわロールタップ」の選定 ■下穴径による「めねじ形状」と「ひっかかり率」 ■タップの使用条件 など ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

【困ったときの知恵袋】ロールタップ編

塑性加工よって、めねじを成形する「ロールタップ」について詳しく掲載!

当資料は「ロールタップ」についてご紹介しています。 切削タップからロールタップの使用へ切り替えを考えている方にオススメな 特長と留意点について掲載しています。   導入に是非ご活用ください。 【掲載内容】 ■相談 ■回答 ■ロールタップの主な特長(切削タップとの比較) ■切削タップ使用上の主な留意点 ※詳しくは下記リンク先よりPDF資料をご覧ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

【困ったときの知恵袋】切削タップ編(3)

「切削タップ」に関した相談・回答やマグネシウム合金について詳しく解説!

当資料は、「切削タップ」に関した相談と回答をご紹介しています。 マグネシウム合金鋳物用ショートチャンファーハンドタップ「MG-HT」をはじめ、 マグネシウム合金のワンポイントアドバイスなどを掲載しています。 是非、当資料をご活用ください。 【掲載事例】 ■相談 ■回答 ■説明  ・マグネシウム合金鋳物用ショートチャンファーハンドタップ「MG-HT」  ・ワンポイントアドバイス ※詳しくは下記リンク先よりPDF資料をご覧ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

【困ったときの知恵袋】切削タップ編(4)

「切削タップ」に関したお悩みと回答を図と共に詳しく解説しています!

当資料は、「切削タップ」に関した相談と回答をご紹介しています。 3B級のめねじが加工できるタップの推奨等級をはじめ、 3B級めねじ公差域と推奨タップのGH級公差域などを掲載しています。 是非、当資料をご活用ください。 【掲載事例】 ■相談 ■回答 ■説明:3B級めねじ公差域と推奨タップのGH級公差域 ■資料:ANSI規格のユニファイめねじ3B級加工タップの推奨等級(抜粋) ※詳しくは下記リンク先よりPDF資料をご覧ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

折損タップ除去工具『ITRD』 加工事例2

ハンドタップやポイントタップの場合の加工事例をご紹介!

『ITRD』は、折れたタップを素早く除去する工具です。 ハンドタップやポイントタップの場合の加工事例をご紹介します。 直溝のタップは、加工が深くなるほどタップのランドがたわみやすくなり、 タップの破片が発生しやすい。 そのため、除去途中で異音がして、タップの破片が発生した際に加工を止めて、 破片をけがき針などで取り除きながら慎重に加工してください。 【加工条件】 ■タップサイズ:HT M12X1.5 ■ワーク材質:SCM440 ■回転数:459min-1 ■送り速度:3mm/min(ステップ0.3mm) ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

ダイス『ローリングダイス RS-D』

仕上がり肌のきれいな高精度おねじが加工できます。

『ローリングダイス RS-D』は、塑性加工によるおねじ加工ダイスです。 切りくずが発生せず、高寿命な加工が可能。カメラ・IT部品等、 主に小径ねじを自動盤で加工するときに使用します。 【特長】 ■塑性加工によるおねじ加工ダイス ■切りくずが発生せず、高寿命な加工が可能 ■主に小径ねじを自動盤で加工するときに使用 ■仕上がり肌のきれいな高精度おねじが加工可能 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

ダイス『ポイントハイスダイス PO-D』

食付き部がねじれており、切りくずの排出性能が高いダイスです。

『ポイントハイスダイス PO-D』は、食付き部がねじれており、 切りくずの排出性能が高いダイスです。 切りくずをダイス前方に排出し、トラブルを少なくします。 【特長】 ■食付き部がねじれている ■切りくずの排出性能が高い ■ダイス前方に排出し、切りくずトラブルを少なくする ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

管用(テーパねじ用・平行ねじ用)ソリッドダイス D(PT/PF)

精度が良く、安定した加工が可能なソリッドダイスです。

当製品は、管や管用部品で使用するテーパおねじ・平行おねじを 加工するダイスです。 精度が良く、安定した加工が可能。ソリッドダイスのため、 調整が不要で段取りが簡単です 【特長】 ■管や管用部品で使用するテーパおねじ・平行おねじを加工 ■安定した加工が可能 ■調整が不要 ■段取りが簡単 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

【技術資料】座金とは

座面の保護、ゆるみ止めに好適なワッシャー!さまざまな種類の座金もご紹介。

「座金」は、カタカナでワッシャーとも言って、ボルトとナットを 締め付ける際にナットの下に入れて以下のような効果を発揮する製品です。 材料がやわらかい場合などに用いられる「平座金」をはじめ、ゆるみ止め 効果のある「ばね座金」や「歯付き座金」などさまざまな種類があります。 【座金の使用目的】 ■座面の保護 ・締結される部材にボルトがめり込まないようにする ■ゆるみ止め ・振動などによりボルトやナットがゆるまないようにする ■気密性の保持 ・気密性を保持するために銅やアルミ、ゴム、ポリカーボネードなどの  材質も使用される ■絶縁 ・電気機器などにおいて絶縁が必要な場合には電気を通さない紙製や  プラスチック製の座金が用いられる ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

【技術資料】機械(送り機構)・ホルダ・タップの組み合わせ

機械・ホルダ・タップの組み合わせについてご紹介!タップの選定にご活用ください

当技術資料は「機械(送り機構)・ホルダ・タップの組み合わせ」について 掲載しています。 機械の送り機構と特長、ホルダの特長を踏まえて、 適したタップをご紹介しています。 タップの選定にご活用ください。 【掲載内容】 ■機械の送り機構と特長 ■ホルダの特長 ■タップの自己案内性の傾向 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

【技術資料】おねじの精度とダイスの精度

おねじの精度とダイスの精度や、ダイスの等級と用途について掲載した技術資料。

当技術資料は「おねじの精度とダイスの精度」について掲載しています。 【掲載内容】 ■おねじの精度 ■ダイスの精度 ■ダイスの等級と用途 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

【技術資料】タップ各部の名称

めねじ仕上り状況等に対し重要な役目が課せられている食付き部の逃げ等について掲載

当技術資料は『タップ各部の名称』について掲載しています。 そのほか「食付き部の逃げ」についてや「ねじ山の逃げとすくい角」 「ハンドタップの食付き部」についてもご紹介しています。 【掲載内容】 ■各部名称 ■食付き部の逃げ ■ねじ山の逃げとすくい角 ■ハンドタップの食付き部 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録