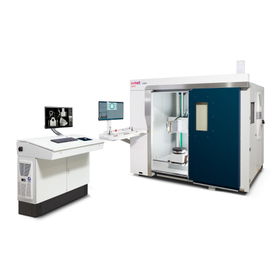
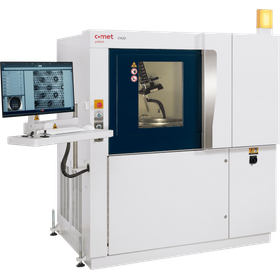
マイクロフォーカスX線CT非破壊検査の受託対応いたします。
高視野、高解像度、高コントラストな3次元透視画像で検査可能
〇レーザ工法開発を正しく進めるための各種解析機器(36分) https://www.youtube.com/watch?v=aU0xllIS_xY 【X線発生器】 最大管電圧 225kV 最大管電流 1000μA 【最大入力解像度】 約1400万画素 【搭載可能ワークサイズ】 φ400mm×高さ330mm 最大12kg
- 企業:前田工業株式会社 本社
- 価格:応相談
更新日: 集計期間:2026年09月16日~2026年10月13日
※当サイトの各ページの閲覧回数を元に算出したランキングです。
121~150 件を表示 / 全 188 件
高視野、高解像度、高コントラストな3次元透視画像で検査可能
〇レーザ工法開発を正しく進めるための各種解析機器(36分) https://www.youtube.com/watch?v=aU0xllIS_xY 【X線発生器】 最大管電圧 225kV 最大管電流 1000μA 【最大入力解像度】 約1400万画素 【搭載可能ワークサイズ】 φ400mm×高さ330mm 最大12kg

ハーネスのコネクタ部分、差込ツメの不良を検出します!
ハーネスのコネクタ部分、差込ツメの不具合が発生し 検査の依頼がありました。ライン作業で気が付きにくい小さな部品のうっかりミスの検出は弊社ソフトEasyInpectorが得意とする分野です。 【検査設定と検査結果】 EasyInpectorの「色比較検査・指定色の有無検査」でツメの色をピクセル検出します。 測定結果が設定の範囲外の場合「不合格」となるよう合否判定することができます。 今回の検査したい箇所は4カ所で0.19秒の検査タクトでした。 【使用したソフトと機器】 使用ソフト:EasyInspector310 視野範囲:14 x 11mm 検査対象の最小サイズ:1mm 検査個所数:4ヶ所 カメラ解像度:130万画素 レンズ焦点距離:50mmレンズ+接写リング10mm レンズと製品との距離:200mm 照明:デスクスタンド

蛇口の各プロセスの組立状況について検査!サーボドライバーのトルク数値検測が可能
当製品は、排水口と継手の圧着組立を行うワンストップ統合型装置です。 作業員が蛇口にチューブを通した後、装置によってチューブを通した蛇口と 排水口を組み立て、その後ロボットは自動的に外部カバーを蛇口の後方に 組み合わせてから、外部カバーの締付と配管の漏れ検査を実施。 そして蛇口の各プロセスの組立状況について検査し、品質管理の分類を 行います。 【機能】 ■画像認識システム ■プレス組立と圧力検測 ■AOI検測(組立深さの測定) ■チューブと排水口の出力組立と組立後の引っ張り検査(組立出力波形図) ■サーボドライバーのトルク数値検測 ■漏れ検査 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

AIを使用した端子の差し込み加減の検査についてご紹介します。
従来型の画像処理でも端子の挿入加減の検査は可能なのですが、コネクタの形状が限られる、位置決めを行う必要がある等課題がございました。 そこでAIを使用して検査を行ってみました。 未挿入、半挿入、完全挿入をそれぞれ学習させれば識別させることが可能となります。 「検出させる」まではAI物体認識機能で事足りるのですが、問題はどのようにして判定を出すのかという話になります。 AI物体認識はワークのキズや打痕など、全体からキズを探して認識する→キズが1つでも見つかったらNGとする、という設定を人間の手で作成することによって検査を成立させています。 つまり物体認識だけでは物体を認識するだけで、この横並びに出現しているならOK、という判定をすることはできません。 そこで使用するのがOCR機能となります。 ※詳しくは関連リンク(ブログ)をご覧ください。

異臭発生! 上水管と工水管を完全に分離することをご提案した事例をご紹介
ある工場で、上水管で異臭が発生している部分があり、上水管と工水管がつながっている可能性が考えられました。そこで工場および別棟の上水管のルートを調べて、工水管が接続されていないかを確認。それぞれの建物において残留塩素も確認しました。 調査の結果、上水管と工水管が接続されている箇所を発見(画像:青色部が上水管・赤色部が工水管)。バルブが設置されていましたが、すべてのバルブが開けられると上水と工水がお互いの配管に流れる状態になるため、上水管と工水管を完全に分離することをご提案しました。 【事例概要】 ■課題 ・上水管で異臭が発生 ・上水管と工水管が接続されている箇所を発見 ■解決策 ・上水管と工水管を完全に分離することをご提案 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

検査業務の負担を軽減!検査に関わる疑問点など丁寧にお答えします
当社で行っている製品検査について、ご紹介いたします。 生産量が増加し納期に間に合わない、新規で立ち上げた製品の検査が、 設備・人が足りずに間に合わないなどの課題に対応。 国内外の工場で生産された製品の検査代行を当社工場で実施します。 少量でも承り、検査項目・品質基準(要求仕様・判定基準など)を いただければ、検査の合否判定結果と併せてレポートを作成します。 【特長】 ■国内外の工場で生産された製品の検査代行 ■少量でも対応 ■検査の合否判定結果と併せてレポートを作成 ■検査業務の負担を軽減 ※詳しくはPDFをダウンロードしていただくか、お気軽にお問い合わせください。

お困りの案件について、画像測定器や三次元測定機を用いり、正確に測定致します。
あらゆる試作部品は、お客様の要求する規定寸法内に収め、細部に渡る検証を経てはじめて製品としての価値が生まれると言えます。 弊社では、製作プロセスにおいて随時、汎用検査用具(ノギス、ゲージなど)によって検査を実施することはもちろん、 社内の独立した検査部門にて、精密測定機を用いた測定を実施。精度保証や検査データの提供を行っています。 また社内工程へのフィードバックにも活用し不具合情報の把握、発生原因の究明等に用いるなど、つねに品質の改善や向上に結びつくよう努めています。 こうした不適合品をつくらない活動、流出を未然に防止する活動、双方の取り組みを通じて、今後ともサービス全体のクオリティ向上に取組んで参ります。 【特徴】 ■検査データを納品時にお渡しする品質保証 ■3次元測定機による測定 ■寸法測定のみのサービス ■リバースエンジニアリング ※詳しくはダウンロード、もしくはお問い合わせください。

入射角が固定された従来の超音波探傷に比べ、最小限の走査範囲で検査が可能です
『フェイズドアレイ超音波探傷検査』についてご紹介します。 当社では、鋼床版桁のデッキとUリブの溶接部に生じる疲労亀裂において、 表面亀裂から内部亀裂さらに、デッキ貫通亀裂の探傷のため フェイズドアレイ超音波探傷法を活用しています。 本装置を用いた探傷検査は塗膜や錆の除去など下処理が不要で、 携帯型装置により高所や狭所などでも最小限のスペースで作業ができるなど 高い作業性を発揮します。 【装置の特長】 ■鋼材の内部亀裂など損傷の定量評価ができる ■超音波16方向入射で広範囲をカバー ■塗膜や錆除去など下処理不要 ■下処理の状態が検査に無影響 ■超音波の伝搬時間差を利用し損傷判定ができる ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせください。

当社にて設計・製造した機器や組込み基板だけでなく、他社で実装された基板等のエックス線撮影も承ります。お気軽にご相談ください。
基板に実装したリードレス部品のはんだ接合状態やケーブルの断線など、外観検査では観察が困難な部位を、当社が保有するエックス線検査装置で撮影し、画像データをご提供します。 製品の品質管理や、不良部位の特定にお役立てください。 【事例】 ■基板に実装したBGAのはんだ接合状態確認 ■はんだ接合部の不良検出(未接合、ブリッジ、ボイド等) ■プリント基板のパターン検査、不良検出 ■フレキシブル基板の断線検出 ■ケーブルやハーネスの断線検出 ■製品や電子部品の内部構造・欠陥の観察 ■製品内部への異物混入の検出 ※詳しくはPDFをダウンロードして頂くか、お気軽にお問い合わせ下さい。


生産ラインの最後に商品ラベルの抜けや間違いの検査を高速で行います!
『i-検査 IKL01-01A』は、一度の検査で複数のラベルの貼付抜けや ラベル間違いを同時に検査できるラベル検査システムです。 0.5秒の間に検査を実施し、検査結果はホストサーバーに送信。 不良検出時には警告灯が点灯します。 また、検査の元画像となるラベルやラベル貼付後の商品の撮影も 専用ラベル登録機で容易に可能です。 ご要望の際はお気軽に、お問い合わせください。 【検査の内容】 ■プライスラベル、MDラベル、成分表示ラベルの抜け検査 ■MDラベルの間違い検査 ■プライスラベルのJANコード検査 など ※詳しくはPDFをダウンロードしていただくか、お問い合わせください。

シート搬送工程のしわ、斜行、異物混入などの諸問題を解決します!
シート搬送工程において発生する品質不良をオンラインで検出し、必要に応じて処置・除去を行う設備をオーダーメイドで設計・製作します。 フィルム製造における製品外観、品質上の各種不具合について、検出・及び補正設備を多数導入してきた 実績・技術を用いて、お客様のお困りごとを解消いたします。製造技術が未知のワークに対して、テスト 計画からの参画、実施・検証・設備としてご提案が可能です。 以下のような課題解決の実績があります。 ・蛇行、斜行が懸念されるフィルム製造工程への自動位置補正機構の導入 ・製造のボトルネックとなっていたフィルムの異物検知工程の自動化 ・フィルム搬送や巻取において発生するしわ不良を検知し、補正量を調整する設備の導入 ・インライン厚み測定、目付測定装置の導入 オーダーメイド検査装置/光学設計/画像解析/検査対象の特徴抽出/インライン検査/シワ・異物検知/シワ取り自動化/斜行・蛇行の自動補正/EPC・CPC/膜厚測定 ※詳しくはPDFをダウンロードしていただくか、お気軽にお問い合わせください。
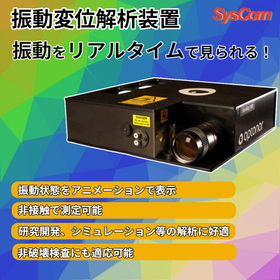
レーザーホログラフィーを利用した新しい非破壊検査測定
レーザーホログラフィーを利用した全く新しい非破壊検査測定。 供試体を圧電素子でスイープ加振し、表面の僅かな振動振幅及び位相情報を測定、確認し、 欠陥のない箇所と欠陥の存在する箇所をソフトウェアにて自動識別します。 欠陥箇所は白く表示され、容易に確認が可能です。 航空機材料や、樹脂で製作された燃料タンクの欠陥検知に既に利用されています。 この測定方法は全く新しい技術で、特許出願中であり、ノルウェー政府の認可を受けて販売となっております。 材料の剥離、クラック、インパクトダメージの測定が可能です。 ※仕様詳細はカタログをダウンロードしてご覧ください。詳しくはお気軽にお問い合わせください。

2D輝度計と高解像度カメラのハイブリッドにより発光部品の光学特性と外観異常を同時検査!
車載発光部品の性能が進化するにつれ、その光学特性の正確な測定が求められています。 輝度や色度の均一性、視認性の向上、検証は、ドライバーの快適性や安全性に直結する重要な要素です。 テクノス株式会社では、2D輝度計を使った輝度・色度測定、検査が簡単に構築できる検査ソリューションを提供。 生産工程にマッチした検査システムを安価に導入することができます。 また、2D輝度計では解像度が不足する場合。高解像度カメラを組み合わせたハイブリッド検査により、微小な異物やピンホール検査も可能。 発光マークの位置ズレの自動認識や測定スポットの自動追従機能を搭載し、製作工程で必要な各種検査に対応します。 長年の実績とノウハウを活かし、貴社の生産工程を強力にサポートいたします。 ※詳しくはPDFをダウンロードしていただくか、お気軽にお問い合わせください。

対象物への座標マーキングや校正作業は不要。広範囲かつ正確な検査を行う事が可能です
『3DSL-Rhino-DAS』は、非接触で高精度な3次元測定を行うスキャンシステムです。 検査員の技量の違いによる測定値のばらつきや見落としが無く、広範囲かつ 信頼性・記録性の高い検査を少人数・短時間で行う事が可能。 縦断面・横断面などの他、一定範囲のMin値をプロットした川底断面出力にも 対応します。 【特長】 ■対象物への座標マーキングや校正作業は不要、すばやく測定作業を開始 ■限られた検査員数で広範囲かつ正確な検査を行う事が可能 ■スキャンデータは、デジタルデータとしてPCに収録 ■必要に応じ、FFS(供用適正評価)に対応可能 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせください。

鏡面・メッキ製品のキズや異物の検出・分類に成功!反射を抑える特殊撮影技法で高い検出精度を実現!NuLMiLでの検出事例をご紹介
外観検査システム『NuLMiL』での検出事例をご紹介いたします。 鏡面・メッキ製品における不良の検出に適用可能。 特殊な照明を用いて反射をさせずに撮影した画像に対して、当製品での 検証を実施し、キズや異物等の不良の検出・分類に成功しました。 この撮影技法はINZ-02にも応用されており、小型部品であれば準自動化も 可能です。 【課題】 ■目視で検査しているものを、自動化、省人化したい ■小ロット多品種製造でAIでの検査が困難 ■傷や変色など不良の種類毎に分類を行いたい ■製品に光が反射してしまい、誤検出してしまう 【検証内容】 ■特殊な照明を用いて撮影 ■当製品をを使用し、不良分類に対応 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。
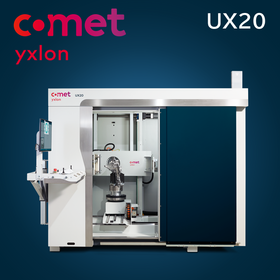
コンパクトな設置面積のモダンなデザイン。大きな検査範囲においても高速で結果を表示します
《UX20》は中型から大型部品用X線およびCT検査が可能な製品です。 耐久性に優れ、粉塵などが舞う製造現場での設置も可能なほか、 カーボンチャックなどの多くの技術により、対象物の取扱いが容易。 最適化されたイメージチェーンを使って、オペレーターは検査について しっかりと決定を下すことができ、X線管、検出器、画像処理を組み合わせて、 基準となる画質を提供します。 【特長】 ■受賞歴を誇るユーザーインターフェース「Geminy」で簡単な操作 ■2Dおよび3Dで大きな検査範囲においても高速で結果を表示 ■コンパクトな設置面積のモダンな工業デザイン ■メンテナンスが簡単 ■クーラーとジェネレーターは安全に内部に配置 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。
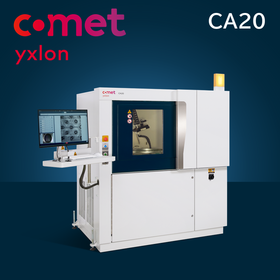
最高解像度で優れた2Dおよび3D画像を提供するように設計、ミクロンサイズの細部を高速で検査することが可能です!
半導体セクターはスピードが要求される産業です。技術革新の競争においては、毎日が大切です。 Advanced Packagingにおける複雑な3D ICの課題に特化して開発された検査システムとして、 CA20は、お客様がペースを維持し、競争の先端を走り続けることを支援します。 CA20は、新しいパッケージング・プロセス・ノード・プロトタイプの加速検証を可能にします。 立ち上がり時の問題の根本原因を早く見つけ、それを解決すればするほど、望ましい歩留まり、 従って投資利益率(ROI)に早く到達できます。 【 特 長 】 ■半導体産業向けに設計 ■数分のうちに、はんだバンプを3次元的に把握する非破壊技術 ■安定した検査ルーチンをサポートするために設計された、信頼性が高く正確な技術による再現性の高い結果 ■Void Insightsによる自動空隙解析を含む効率的なソフトウェア支援レビュー ■X線の影響を受けやすいコンポーネントを保護するDose Manager ※詳しくはPDFをダウンロードいただくか、お気軽にお問い合わせください。

壁在・板材のクラック、キズ、汚れ、研磨ムラの分類に成功!A4サイズから3mまで対応可能!NuLMiLでの検出事例をご紹介します!
外観検査システム『NuLMiL』での検出事例をご紹介いたします。 壁材・板材における不良の検出に適用可能。 検証では珪酸カルシウム製の板材に対して、ラインセンサーカメラと バー照明を用いて撮影した画像で学習・判定を行い、クラック、キズ、汚れ、 研磨ムラなどの分類に成功しました。 【課題】 ■目視で検査しているものを、自動化、省人化したい ■小ロット多品種製造でAIでの検査が困難 ■傷や変色など不良の種類毎に分類を行いたい ■検査員によって検査基準にばらつきが生じてしまう 【検証内容】 ■ラインセンサーカメラとバー照明を用いて撮影 ■当製品を使用し、不良分類に対応 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

輝度0.1~10,000(cd/m2)、色度精度0.004以内の高精度測定対応!長年の実績と経験で設計改良に繋がるデータを提供!
車載ディスプレイの性能が進化するにつれ、その光学特性の正確な測定が求められています。輝度や色度の均一性、視認性の向上、レスポンス性能の検証は、ドライバーの快適性や安全性に直結する重要な要素です。 テクノス株式会社では、輝度0.1~10,000(cd/m2)、色度精度0.004以内の高精度な測定が可能な検査ソリューションを提供。レスポンスタイム、S/N比、閾値設定を活用した詳細なレスポンス判定にも対応しており、より精密なデータを取得できます。 また、2D輝度・色度測定と画像処理を組み合わせたハイブリッド検査により、画素欠陥や視認性の問題を正確に特定。サンプル位置ズレの自動認識や測定スポットの自動追従機能を搭載し、開発段階での詳細な評価を支援します。 事前のサンプル評価を実施することで、各社の技術差を明確に把握でき、設計改良に直結するデータを取得可能です。 正式ご相談前のサンプル評価もお気軽にご相談下さい。 長年の実績とノウハウを活かし、貴社の開発を強力にサポートいたします。 ※詳細はカタログダウンロード下さい。

高速測定に特化し、インライン検査に対応 ユニフォミティの高速・安定計測
ユニフォミティ測定器UA-10Aは、小型・軽量ながら高速評価を実現したイメージング計測器です。 生産工程に好適な仕様となっており外部制御向けのSDKを標準付属しております。 【特長】 1.最速0.98秒の高速ユニフォミティ計測 2.2.3メガピクセルCMOSカメラ搭載 3.ワイドレンジ輝度測定 4.3タイプのレンズバリエーション 5.多様な解析ソフトラインナップ
検出の向上、検査範囲の拡大、欠陥の特性化、速度、データ品質が向上し、より良い情報に基づいた意思決定が可能になる
フェーズドアレイ超音波探傷検査は、成熟し広く採用されている技術であり、 さまざまな産業で重要な部品の検査を可能にします。 過去5年間で、フルマトリックスキャプチャやライブトータルフォーカシング法の ような新しい技術が、ほとんどのハイエンドのフェーズドアレイ超音波探傷装置で 利用できるようになり、これらはASME規格やISO規格に導入され、規格で規定された 専用のトレーニングコースが大規模なトレーニングセンターによって提供されています。 しかし、技術革新は続いており、非破壊検査機器メーカーは、検査プロセスを 可能な限りシームレスにするために常に努力しています。 特に、ステンレス鋼や異種金属の溶接部検査に特有の要因に関しては、 検査のセットアップを容易にし、検査をより迅速に実施し、検査データの 画像品質を向上させ、最良の情報に基づいた意思決定を行えるように することが常に求められています。 ※記事の詳細内容は、PDF資料より閲覧いただけます。 詳しくは、お気軽にお問い合わせ下さい。

AI外観検査ソリューション 無償PoC 受付中!
品質管理部門の方、必見! 当社では、AI技術とコンピュータを活用した外観検査を「簡単に低コスト」で導入できるシステムとなります。 検査(キズ、汚れ、異物混入など)を目視から自動化して、 人材不足・後継者不足、精度のバラつき等のお悩みを解決します。 AI外観検査導入ステップから必要となる機器のご提案、PCメーカーならではのAI開発動作推奨PCのご紹介を含めたトータルソリューション サービスのご提案を行っており、AI外観検査の導入に必要な事前検証 「PoC(Proof of Concept)」を"無料"で実施しています。 当資料では、AI外観検査について詳しく解説する資料や、導入ステップ、AIを構築して運用までの流れをご説明させていただきます。 ぜひ、ダウンロードしてご覧ください。 【掲載内容(一部抜粋)】 <AI外観検査ソリューション カタログ> ■サービス・製品 ■導入ステップ ■AI外観検査ソリューション動作推奨機 ■導入事例 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。


X線検査で、外観からは分からない「スプレー剤のストロー抜け」を検出!
X線を被検査品に照射して得られる透過画像によって、不透明包材や製品内部の状態を検査する「X線検査機」。主に、異物検査や形状・欠品検査、かみ込み検査などに使用されています。 多様な用途を持つX線検査機ですが、実は「スプレー剤のストロー抜け検査」にも応用することができます! ご関心のある方は是非一度、カタログをダウンロードください。 X線検査機は、20年以上の実績と技術力を持つ当社にお任せください。


傷の有無とその状態、あるいは対象物の性状、内部構造等の検査に
当社では、一般的な非破壊検査から特殊技術を用いた検査診断まで、 さまざまな手法を駆使して、各種構造物の計測サービス等を提供しています。 また、対象物に即した検査方法の検討や新たな検査手法の開発など、 つねに適した検査方法を提案できるよう努めています。 『非破壊検査サービス』は、非破壊試験は検査対象物を傷つけたり、 分離したり、破壊したりせずに傷の有無とその状態、あるいは対象物の性状、 内部構造等を知るために行います。 プラント、構造物等の品質管理、信頼性向上のためには不可欠なものです。 【サービスメニュー】 ■放射線透過試験 ■一般検査 ■プラント機器製作の検査業務 ■超音波探傷試験 ■応力歪測定 ■技術指導 ■磁粉探傷試験 ■工場製作検査 ■熱処理サービス ■浸透探傷試験 ■現地工事検査 ■渦流探傷試験 ■攪拌槽等プラント解放検査 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

シリンジの欠け、「外袋を開けるまで分からない」で良いのだろうか?
X線を被検査品に照射して得られる透過画像によって、不透明包材や製品内部の状態を検査する「X線検査機」。主に、異物検査や形状・欠品検査、かみ込み検査などに使用されています。 多様な用途を持つX線検査機は、「不透明包材内部のシリンジの欠け」も検出することができます。 X線検査機でシリンジの欠けを検知することで、医療現場で包材を開けた際にシリンジの欠けが発覚する…といった事態を未然に防ぐことができます。 ご関心のある方は是非一度、カタログをダウンロードください。 X線検査機は、20年以上の実績と技術力を持つ当社にお任せください。


"品質第一"の信念のもと、信頼ある製品をお届け!充実した品質検査設備機器を保有
当社の「品質検査」についてご紹介いたします。 当社には「品質保証部」が設けられ、専任の品質保証責任者のもと社員の 1割に当たる9名のスタッフが業務にあたっています。 FTAなどの手法を駆使し、自社のみならずパートナー企業も含めたトータルな 仕組み・ルール・手順・基準づくりを推進しながら、お客さまに安心して お使いいただける製品供給に努めています。 【保有測定機器(抜粋)】 ■3Dスキャナ型三次元測定機 ■ハンディプローブ三次元測定機 ■CNC三次元測定機 ■アーム型三次元測定機 ■画像寸法測定器 ■表面粗さ・輪郭形状測定機 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。
ダイカスト・鋳造品の外観検査|巣・欠け・湯じわの見方
鋳造・ダイカスト品の外観検査では、欠け、バリ、表面に出た巣は2Dで見えることが多く、巣の深さ、打痕、バリの高さは3Dが要ります。難しさの中心は、鋳肌のざらつきです。正常な面が細かく光るため、不良が埋もれます。内部の巣は光学では見えず、別の手段になります。 【ポイント】 ■欠けやバリ、表面の巣は、2Dで見えることが多い不良です。 ■鋳肌のざらつきが、不良を埋もれさせます。 ■内部の巣は、光学検査では見えません。 ※くわしい解説は、関連リンクの技術ノートと、ダウンロード資料をご覧ください。

腐蝕検査の先駆け!! 短時間で広範囲に検査ができ、鋼材の損傷・腐蝕の定量評価が可能に!
弊社は、モノ作りのステージにおいて非破壊検査技術サービスを提供し、安全性・信頼性確保の為の役割を担っております。 フェイズドアレイ検査とは、超音波探傷法を活用して塗膜や錆の除去など下処理が不要で、かつデータ取り込後持ち帰り評価も可能です! 通常の超音波装置に比べ、作業性にも優れています! (※オリンパス製【Olympus Omniscan-MX2】使用) 【特長】 ◆ 検査時間の短縮 ⇒リニアスキャンにより探触子を物理的に動かさず、幅広い範囲を一度に検査できます ◆塗膜や錆除去等 下処理不要 ⇒超音波の検査になるので、既存のモノに手を加えずに検査できます ◆画像による分かりやすい報告が可能 ⇒高解像の大型10.4 インチ・タッチスクリーンを搭載 高速データも転送機能です ◆鋼材の減肉の定量評価 ⇒腐食、摩耗、浸食などによるパイプの減肉分布をマッピングすることができます 【採用事例】 詳しくはお問い合わせいただくか、カタログをダウンロードしてご覧下さい。

目視や画像センサー では判らない溶接 位置を渦電流で検出します 塗装・メッキ(鍍金)下でも検出可能
本製品は、ターゲットの溶接位置で渦電流が変化することを利用した渦電流式溶接位置検出センサーです 本製品は、検出センサー(以下センサー)とコントローラーで構成されています センサーは、渦電流の検出信号をデジタル信号に変換してコントローラーとシリアルデータ 通信を行います コントローラーは、信号処理としきい値の比較を行います 比較結果はスイッチ信号として出力します ※形状によっては検出不能の場合もございますので ワークをお貸しいただければ検出可能か無償にて調査します お気軽にお声がけください


目視検査や拡大鏡検査では難しい【微細クラック、錆、バリ】の検査が可能。実績と経験豊富な顕微鏡検査員が対応いたします! ※材質不問
精密小型部品の『検査業務(クラック、錆、バリ)』にお困りではありませんか? 【よくあるご相談】 ・目視検査には限界があり、クレームが発生してしまう… ・拡大鏡検査では見落としの可能性がある… ・検査者によって、精度にバラつきがある… ⇒このような場合『顕微鏡検査(外観検査)』を委託してみませんか? 【トヨタ電子だからこそ!】 当社、トヨタ電子では、精密部品の検査において実績と経験を有しています。 顕微鏡検査に精通した検査員も在籍しており、外観検査に関する皆さまのお困りごとを解決いたします。 車載部品製造会社様の外観検査や、商社様のクレーム処理での実績が豊富です。 【導入例】 ・自動車部品商社様 ⇒派遣やパートからの切り替えで、トータルコストを抑制し、不良品流出も低減 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。