塗装のメーカーや取扱い企業、製品情報、参考価格、ランキングをまとめています。
イプロスは、 製造業 ・ BtoB における情報を集めた国内最大級の技術データベースサイトです。

塗装(溶剤) - メーカー・企業と業務用製品 | イプロスものづくり

更新日: 集計期間:2026年09月30日~2026年10月27日
※当サイトの各ページの閲覧回数を元に算出したランキングです。

塗装の製品一覧

121~150 件を表示 / 全 189 件

表示件数

塗装後に錆が再発する原因とは?防食対策の見直しポイント

下地処理が耐久性を大きく左右します

塗装後に錆が再発していませんか?防食性能に関わる重要な問題です。 原因は下地処理不足や防錆工程の不備です。 特に脱脂や化成処理が不十分だと、塗膜下で腐食が進行します。 対策としては前処理工程の徹底と塗料選定が重要です。 塗装不良は「なんとなく対処」で改善できるものではありません。 原因を正しく見極めることが、再発防止の第一歩です。 当社では、防食対策の改善事例をまとめた資料を公開しています。 同じトラブルを繰り返さないためにも、一度ご確認ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

塗装の納期が読めない原因とは?焼付炉のバッチ待ち

数が少ないのに納期が長い。原因は焼付炉のバッチ単位と色替え段取りにあります。

数量は少ないのに、塗装だけ納期が読めない。 理由は加工時間ではなく、炉と色替えの待ち時間です。 ────────────── ■発生原因 焼付塗装は炉のバッチ単位で動くため、1個でも1バッチを使います。 さらに色替えにはブースと配管の洗浄段取りが必要です。 ■真相 色替え段取りは1回あたり数十分から数時間かかります。 そのため同色をまとめる生産計画が優先され、少量色は後回しになります。 乾燥と放冷の時間も工程に固定で乗るため、圧縮ができません。 ■改善策 発注時に色と数量をまとめ、色替え回数を減らします。 定番色を事前登録し、色ごとの標準リードタイムを共有します。 リードタイム短縮の検討資料をご活用ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

重ね塗りの境目が見える原因とは?塗り継ぎの管理

大物の中央に線が出る。ガンの重ね幅と塗り継ぎ時間から境目の発生を抑えます。

大きな面の真ん中に、うっすら線が見える。 色は同じなのに、なぜ境目が出るのか。 ────────────── ■発生原因 一度で塗り切れない面は、複数回に分けて塗り重ねます。 先に塗った側が乾き始めてから重ねると、膜厚と艶に段差が出ます。 ■真相 塗り継ぎの許容時間は数十秒から数分と短く、季節で変わります。 ガンの重ね幅が半分を下回ると、境目の膜厚が薄くなります。 斜めから見たときだけ線が見えるため、正面検査では見逃されます。 ■改善策 ガンの重ね幅を50パーセント確保し、運行速度を一定に保ちます。 塗り継ぎ位置はあらかじめ決め、同一方向で連続して塗ります。 大物塗装の塗り継ぎ手順の資料をご活用ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

朝一番の製品だけ不良になる原因とは?炉の立上げ

始業直後の数個だけ不良が出る。炉とブースが定常に達するまでの管理方法を解説します。

始業してすぐの数個だけ、決まって不良が出る。 作業者は同じです。違うのは設備の温度です。 ────────────── ■発生原因 焼付炉もブースも、停止から立ち上げた直後は定常ではありません。 表示温度が設定に達しても、炉壁と治具は冷えたままです。 ■真相 炉壁が冷たいと、製品から熱を奪い実際の焼付温度が下がります。 ブースの空調が安定するまでは湿度も高く、はじきが出やすくなります。 記録に残る温度は設定値のため、原因が特定されないまま繰り返します。 ■改善策 始業前の空焚き時間を決め、治具ごと予熱してから流します。 最初の数個は捨て板や治具のみを流し、条件が定常化してから本流します。 立ち上げ手順の標準化資料をご活用ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

新人が塗ると不良が出る原因とは?教育の急所3点

同じ手順書なのに新人だけ不良が出る。手順書に書かれない3つの勘所を言語化します。

同じ手順書を渡しているのに、新人だけ不良が出る。 足りないのは経験ではなく、言語化です。 ────────────── ■発生原因 手順書には数値が書かれていますが、判断の根拠は書かれていません。 なぜその数値なのかを知らないと、条件が変わった時に対応できません。 ■真相 新人の不良で多いのは、ガン距離、運行速度、重ね幅の3点です。 ガン距離が5センチ違うだけで膜厚は2割変わります。 経験者は無意識に補正しているため、教える側も気づいていません。 ■改善策 ガン距離、運行速度、重ね幅を数値で明示し、実物で確認させます。 不良品を教材として残し、原因と条件をセットで見せます。 新人教育用の管理項目チェックシートをご活用ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

試作1個を断られる原因とは?小ロットの採算構造

1個だけ塗ってほしいのに受けてもらえない。断られる理由と受けられる会社の条件を解説します。

試作の1個だけ塗ってほしい。それが断られる。 理由は「面倒だから」ではありません。 ────────────── ■発生原因 焼付塗装は炉のバッチ単位で動きます。 1個でも1バッチを占有し、前処理槽と色替え段取りも同じだけかかります。 ■真相 量産ラインを持つ工場ほど、1個の段取り費を吸収できません。 断られるのは能力不足ではなく、原価計算の型が合わないためです。 多品種少量型の工場なら、段取り費を単価に織り込んで受けられます。 ■改善策 試作を受ける会社は、そのまま量産の第二調達先にもなります。 試作から量産まで条件を引き継げれば、立ち上げの手戻りが減ります。 小ロット対応の条件をまとめた資料をご活用ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

スーパーMBSコート/究極の「柔と剛」を兼ね備えたスーパー塗装

精密機器などへの美観・保護塗膜として最適!塗装の硬さと柔らかさ融合を実現させ防蝕性・対蝕性の両面を持ち合わせた塗装です。

『スーパーMBSコート』は、当社が強靭な塗膜を研究し辿り着いた 「柔と剛」を兼ね備えたスーパー塗膜になります。 塩素系のドライクリーニング(JIS規格)に対応。曲げや衝撃に強く 割れにくく、剥がれにくくなっています。 カラー展開も可能で、ウェア・金具・パソコン・デジタルカメラ・ 装飾メタルなどの分野で採用されています。 【特長】 ■剥がれにくい ■変色しにくい ■塩素系のドライクリーニング(JIS規格)に対応 ■ほとんどの有機溶剤に侵されない ■防蝕性・対蝕性の両面を持ち合わせている ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

  • コーティング剤
  • 塗料
  • 塗装

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

強さと柔らかさの性質を持つスーパー塗装『日研スーパー塗装』

精密機器などへの美観・保護塗膜として最適!塗装の硬さと柔らかさ融合を実現させ防蝕性・対蝕性の両面を持ち合わせた塗装です。

『スーパーMBSコート』は、当社が強靭な塗膜を研究し辿り着いた 「柔と剛」を兼ね備えたスーパー塗膜になります。 塩素系のドライクリーニング(JIS規格)に対応。曲げや衝撃に強く 割れにくく、剥がれにくくなっています。 カラー展開も可能で、ウェア・金具・パソコン・デジタルカメラ・ 装飾メタルなどの分野で採用されています。 【特長】 ■剥がれにくい ■変色しにくい ■塩素系のドライクリーニング(JIS規格)に対応 ■ほとんどの有機溶剤に侵されない ■防蝕性・対蝕性の両面を持ち合わせている ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

  • コーティング剤
  • 塗料
  • 塗装

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

ロボット搭載用 ベル型塗装機『ナノベル2』

高塗着効率かつ高品質な塗膜性能!メンテナンスも簡単なベル型塗装機

『ナノベル2』は、小さなロボットのために小型軽量化された ロボット搭載用ベル型塗装機です。 取り外しや分解が簡単で、バルブや継手に容易に手が届くためメンテナンスも容易。 ロボット手首が中空タイプとそうでないものの両方が選べます。 また、従来品の20~50%塗料の節約が可能なほか、 Hi-TE技術により、より多くのパターン塗装制御が可能です。 【特長】 ■ユニット化され容易なメンテナンス ■高品質な仕上げ塗装 ■高い塗着効率を実現 ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

ロットで色が変わる原因とは?かき混ぜと焼付時間

同じ塗料と同じ色番なのにロット間で色が違う。かき混ぜ不足と焼付時間差の影響を解説します。

同じ色番の塗料なのに、先月のロットと色が違う。 塗料は替えていない。では何が変わったのか。 ────────────── ■発生原因 顔料は比重差で沈降するため、かき混ぜが不十分だと色相がずれます。 さらに焼付時間が延びると、白系や淡色は黄変方向へ動きます。 ■真相 開缶直後の上澄みと缶底では、同じ塗料でも色差が出ます。 炉内滞留が10分延びるだけで、目視で分かる色差になる色もあります。 膜厚が10ミクロン変われば下地の透けで見え方も変わります。 ■改善策 使用前のかき混ぜ時間を分単位で標準化し、記録に残します。 焼付は炉内滞留時間まで管理し、色見本と現物を毎ロット照合します。 色差管理の標準化手順をまとめた資料をご活用ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

吊り穴の周りだけ薄い原因とは?静電気と膜厚分布

膜厚計は合格なのに吊り穴の周囲だけ塗膜が薄い。静電気の逃げ道と姿勢の関係を解説します。

膜厚検査は合格なのに、吊り穴の周りだけ色が薄い。 測る場所を変えると数字が変わります。 ────────────── ■発生原因 静電塗装では、電気が最も流れやすい吊り点に電荷が集中します。 その周囲は電界が乱れ、塗料が付きにくくなります。 ■真相 吊り穴の周囲は平面部の半分程度の膜厚しか出ないことがあります。 膜厚計は平面の中央を測るため、この不足は検査を通過します。 薄い部分から錆が始まり、数か月後にクレームになります。 ■改善策 吊り位置は外観面から離し、可能なら捨て穴側へ移します。 姿勢を変えて2回に分けて塗るか、部分的に増し塗りします。 吊り方と膜厚分布の資料をご活用ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

新しい外注先の初回で不良が出る原因とは?条件合わせ

外注先を変えた最初のロットで不良が出る。移管時に合わせるべき条件を具体的に整理します。

外注先を変えた初回だけ、色と艶が違う。 腕の差ではなく、条件が引き継がれていないだけです。 ────────────── ■発生原因 同じ色番でも、塗料メーカーと膜厚が変われば見え方が変わります。 前工程の素材ロットや脱脂条件の違いも、そのまま外観に出ます。 ■真相 移管時に渡されるのは図面と色番だけということが大半です。 前の工場が使っていた膜厚、焼付条件、色見本は引き継がれません。 初回で判断できず、量産に入ってから差が発覚します。 ■改善策 色見本の現物、膜厚範囲、焼付条件、検査基準の4点を渡します。 初回は少量で流し、現物照合で合否を決めてから量産に移します。 外注先移管時のチェックリストをご活用ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

前と同じ塗料が使えない原因とは?銘柄の集約

指定した塗料が廃番になり後継品を勧められた。切替時に色差を出さない手順を解説します。

前と同じ塗料でと指定したら、もう作っていないと言われた。 銘柄そのものが減っています。 ────────────── ■発生原因 2026年春の供給混乱以降、塗料各社が生産する品種を絞り込んでいます。 売れ筋以外の銘柄は統合か廃番となり、後継品への切替を求められます。 ■真相 後継品は同じ色番でも、樹脂や顔料の配合が変わっています。 艶の出方と隠蔽力が違うため、そのまま塗ると旧品との色差が出ます。 入荷も従来の1、2日から1、2週間へ延びた銘柄があります。 ■改善策 承認図の塗料は銘柄名ではなく、色番と規格で押さえておきます。 切替時は試し塗り板で色差と密着を確認してから量産に入ります。 永和工芸は代替銘柄の選定と試し塗り板の提出に対応しています。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

雨の日に塗装が白く曇る原因とは?秋の湿度対策

秋の長雨の時期、晴れの日と同じ条件で塗ると塗膜が白く曇ります。原因は湿度と溶剤の蒸発熱。季節の切替ポイントを解説。

雨の日に塗ったものだけ、艶がなく白っぽい。 秋の長雨の時期に増える不良です。 ────────────── ■発生原因 塗料のシンナーが蒸発するとき、塗面の熱を奪って温度が下がります。 湿度が高いと、冷えた塗面に空気中の水分が結露し、塗膜に取り込まれます。 これが白く曇る「かぶり」です。 ■真相 晴れの日と同じシンナー、同じ条件で塗っていることが原因です。 部品が冷えたまま塗装場に入ると、さらに起きやすくなります。 ■改善策 湿度85パーセント以上では、塗装を控えるのが一般的な目安です。 蒸発の遅いシンナーに切り替え、塗面の急な冷えを防ぎます。 部品の温度を露点より3度以上高く保ち、湿度と温度を毎日記録します。 永和工芸は、焼付塗装、粉体塗装、自然乾燥塗装に対応しています。 工程の確認ポイントをまとめた資料をダウンロードしてご活用ください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

塗料の使い分けが分からない原因とは?選ぶ3つの基準

焼付塗装、粉体塗装、常温で乾かす塗装。どれを選べばよいか分からないのは、選ぶ順番が決まっていないためです。3つの基準を解説。

部品に合う塗料がどれか、正直よく分からない。 外注先に任せたら、思っていた仕上がりと違った。 【選ぶ前に決める3つの基準】 □ 使う場所  → 屋外か屋内か、薬品や油が付くかで必要な性能が変わります □ 求める性能  → 錆びにくさ、傷への強さ、色や艶、絶縁などの優先順位を決めます □ 部品が熱に耐えられるか  → 焼付できる部品か、常温で乾かす必要がある部品かで方法が分かれます 【塗装方法の違い】 焼付塗装は、炉の熱で塗膜を固め、品質がそろいやすい方法です。 粉体塗装は、溶剤を使わない粉の塗料を焼き付け、厚い膜を作れます。 常温で乾かす塗装は、熱に弱い部品や大きな構造物に向きます。 【依頼する時のポイント】 3つの基準を伝えれば、塗料と工程の提案を受けやすくなります。 【無料資料】 焼付塗装の対応内容を、関連カタログ「焼付塗装サービス」にまとめています。 このページから無料でダウンロードできます。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

粉体塗装工場01 設備紹介

ワーク寸法最大H1500まで対応。小物~大型までの粉体連続塗装が可能です!

~粉体塗装(パウダーコーティング)とは~ 粉体塗装(パウダーコーティング)とは、有機溶剤や水などの溶媒を用いない100%固形分の粉末状(固体)の粉体塗料を使用して、主に静電粉体塗装法(吹き付け塗装)もしくは流動浸漬塗装法(浸漬塗装)の2方法にて行われる工業塗装法です。被塗装物の素材は金属類が主体であり、工業塗装方法として多用途に利用されています。 【設備特徴】 ・シャワー式前処理装置(リン酸亜鉛被膜処理) ・熱風式前処理乾燥装置 ・回収再利用式色替えブース ・多色対応型ブース ・静電粉体塗装装置(自動・手動) ・焼付乾燥炉

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

粉体塗装工場03 設備紹介

ワーク寸法最大H2300まで対応!大型、重量物の粉体静電連続塗装が可能です。

~粉体塗装(パウダーコーティング)とは~ 粉体塗装(パウダーコーティング)とは、有機溶剤や水などの溶媒を用いない100%固形分の粉末状(固体)の粉体塗料を使用して、主に静電粉体塗装法(吹き付け塗装)もしくは流動浸漬塗装法(浸漬塗装)の2方法にて行われる工業塗装法です。被塗装物の素材は金属類が主体であり、工業塗装方法として多用途に利用されています。 【設備特徴】 ・シャワー式前処理装置(リン酸亜鉛被膜処理) ・熱風式前処理乾燥装置 ・水洗ブース ・自動静電粉体塗装装置 ・焼付乾燥炉 ・回収再利用式粉体自動ブース ・静電粉体塗装装置(自動・手動)

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

サメスのLEP高塗着近接塗装ベル

塗着効率最大90%(同パターン幅と速度による標準生産速度維持)大幅エネルギー節減によるカーボンニュートラル対策に!

当社サメスで取り扱っている「LEP(Low energy process)高塗装ベル」は、 自動車外板塗装向け高塗着効率ベル塗装機です。(溶剤と水性共に可能) オーバースプレーを大幅削減、クリーニング、メンテの負担を軽減し、 乾燥ミストによる外観品質リスクも低減します。 また、エアを車両1台あたり約1,000Nm2から500Nm2に削減し、 60kWh/Vehを実現可能です。 【特長】 ■新しいベルカップによる短いガン距離で同等の霧化品質 ■同パターン幅と同ロボット速度による標準生産速度維持 ■塗料と洗浄シンナーの使用半減(VOC削減、フィルタ汚染低減) ■換気、温度、湿度制御のためのエネルギーを大幅に節約 ※詳しくはPDFをダウンロードしていただくか、お気軽にお問い合わせください。

  • その他塗装機械
  • 塗装

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

焼付乾燥の落とし穴!「表面だけ乾く」が招く未硬化の罠

指定温度で焼いているのに硬度が足りない?乾燥炉の内部で起きている見えない温度ムラの真実。

その小さな穴、塗料ではなく素材内部のガスや水分が原因かもしれません。 ────────────── 【発生原因】 塗装後の焼付工程において「規定の温度と時間で乾燥させたのに、塗膜の硬度が低い、またはシンナー臭が残る」というトラブルがあります。これは特に肉厚の自動車部品などで頻発する問題です。 【真相】 乾燥炉の表示温度が180度であっても、金属部品自体の「品物温度」がそこまで到達していないことが最大の原因です。肉厚部品は熱容量が大きく、表面だけが急激に乾燥して内部の溶剤が抜けきらない(ピンホールを誘発する)未硬化状態に陥りやすいのです。 【改善策】 定期的にデータロガーを用いて、製品に直接熱電対を貼り付け、実際の「品温プロファイル」を測定することが不可欠です。昇温時間を考慮した最適な焼付条件の設定ガイドは、無料の技術資料としてダウンロード可能です。 【まとめ】 乾燥工程では炉内温度ではなく「品物温度」を基準に管理することで、安定した塗膜硬度を実現できます。永和工芸株式会社では、製品ごとの熱容量を見極め、最適な焼付条件で高品質な金属塗装を提供します。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

株式会社邦和工業 事業紹介

粉体塗料を製造する塗装会社です

私たちは今、地球環境を保護しなければなりません。この大きなテーマのもとで、自然との共生、共存を維持していく為には、従来からの発想を大きく変えていく必要があります。 塗装という分野の中において、塗料、塗装方法、塗装機器に至るまで、すべての中で発想を大きく変え、環境に配慮した仕事の仕方というものを、構築していかなければなりません。 私たちは今後、小さな枠組みの中から脱却し、未来に新たな挑戦をのぞんで行こうと考えます。 必要な時に、必要な色で、必要な量(1ケースから対応)の粉体塗料をつくります。 詳しくはお問い合わせ、もしくはカタログをご覧ください。

  • 塗料
  • その他塗装機械
  • 加工受託
  • 塗装

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

光沢塗装、ピアノ・ブラック塗装、UV塗装、樹脂塗装、金属塗装など

光沢塗装、ピアノブラック塗装、パール塗装など、高難度塗装はお任せください

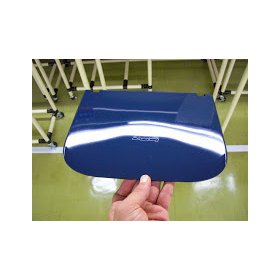
樹脂製品、金属製品の高難度塗装に関する技術支援、試作・量産まで、塗装に関して様々な要望にお応えします。 写真はノートパソコンシリーズの塗装です。小ロット対応可能です。 ウレタン塗装、UV塗装に対応、自動車、医療、ロボットなどの意匠面の塗装を行います。 金型製作、成形、二次加工まで一貫した工程の受託が可能です。 その他、印刷、超音波溶着、JIs規格に基づいた各種評価テスト実施します。 小ロット対応いたします。 評価テストの種類 1.耐光性テスト・・・自動車、ロボット塗装に適応 2.耐酸性、耐アルカリ性テスト 3.耐摩耗テスト 4.温度・湿度テスト など 関連URL: http://swifttechnoligy.seesaa.net/

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

電着塗装|吹き付け塗装とホワイト電着塗装の比較 ※技術資料進呈

電着塗装であれば、外観や性能の品質を安定化。シャープなエッジやコーナーでも均一な塗装が可能です!

『吹き付け塗装とホワイト電着塗装の比較』に関する資料を公開中です。 下記よりPDFにてご自由にダウンロード可能です。 [電着塗装について] 電着塗装は、アルマイト皮膜の孔内に入り込む為、他の塗装方法よりも耐久性が高く、非常に均一な塗膜が得られる為、外観も安定する塗装法です。 このため、シャープなエッジやコーナーに均一に塗装することが出来ます。 また、主溶媒が水である為、低VOC型の環境にも配慮。水系塗料ですので、火災の恐れもありません。 【電着塗装の特長】 ■塗装膜厚範囲 ・7~25μm ・均一な膜厚 ・付きまわり性良好 ■適応塗料:熱硬化性樹脂(アクリル等) ■適応塗料(媒体):水+少量の溶剤 ■素材の状態 ・形状複雑なもの可 ・R曲げ加工材も可 ■品質:良エッジ、コーナー部にも付着する ※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

焼付塗装サービス

塗膜が硬く、密着も良く、耐光性、耐摩耗性にも優れています!

当社では、金属製品(主に鉄・アルミ・ステン・真鍮・亜鉛ダイキャスト・ アルミダイキャストなど)に塗装を行う「焼付塗装」を行っております。 主に金属焼付塗装は、美観のための装飾だけではなく、防錆性、耐候性を 高め機能性を向上させます。 また、10~30ミクロン程度の厚みでも抜群の耐食性があります。 【特長】 ■塗膜が硬く、密着も良く、耐光性、耐摩耗性にも優れる ■予備乾燥から本焼きまで1時間程度で終了するため納期に余裕が持てる ■当社の熟練工が全てスプレーガンで均一な膜厚になるように塗装 ※詳しくはPDFをダウンロードしていただくか、お気軽にお問い合わせください。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

粉体塗装サービス

小物~大物の金属塗装が可能!レストア部品・内面塗装なら当社へ!

当社では、外観、色味の変化、防錆、防水など耐久性向上はもちろん、 環境配慮、省力化の面でも有効な静電粉体塗装法により塗装を承っています。 小物~大物の金属塗装が可能です。また100ミクロン(10分の1ミリメートル) 以上の厚膜で仕上げることができますので、旧車のレストア部品などにも 適しています。 【営業品目】 ■レストア  ・長さ5000mm×幅800mm×高さ1500mm(横吊)   重量200kgの自動車フレームの粉体塗装が可能  ・膜厚も100μ以上で仕上げることができる ■内面塗装(パイプ状の物、管 等の内側からの錆や腐食を防ぐ)  ・高温になる物には耐熱塗装も可能 ※詳しくはPDFをダウンロードして頂くか、お気軽にお問い合わせください。

  • その他塗装機械
  • 加工受託
  • 塗装

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

金属塗装、粉体塗装

粉体塗装自動ラインによる高品質、高効率な塗装

■粉体塗装について 有機溶剤を使用しないので、環境や身体にやさしい塗装方法です。身近な製品では、家電、自動車、工作機械、制御盤、鋼製家具等に使われています。 ■設備概要 コンベア速度:2.0m/s(全長320m) 塗装寸法:W1,800 x D800mm x H1,800mm 重量:20kg/ハンガー 前処理:リン酸鉄皮膜 塗装ブース:塗料回収ブース(量産品)、塗料非回収ブース(小ロット・試作品) 塗装機:自動塗装オシレーター(ノードソン)、自動塗装ロボット(安川電機)

  • 塗装機械
  • 製造受託
  • 加工受託
  • 塗装

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

超光沢ピアノ・ブラック塗装、樹脂塗装、金属塗装など高難度塗装

ピアノブラック、パール塗装など、高難度塗装はお任せください

樹脂製品、金属製品の高難度塗装に関する技術支援、試作・量産まで、塗装に関して様々な要望にお応えします。 写真はIBM(LENOVO)ノートパソコン・シンクパッド(THINKPAD)シリーズの塗装です。 小ロット対応可能です。 ウレタン塗装、UV塗装に対応、自動車、医療、ロボットなどの意匠面の塗装を行います。 金型製作、成形、二次加工まで一貫した工程の受託が可能です。 その他、印刷、超音波溶着、JIs規格に基づいた各種評価テスト実施します。 小ロット対応いたします。 評価テストの種類 1.耐光性テスト・・・自動車、ロボット塗装に適応 2.耐酸性、耐アルカリ性テスト 3.耐摩耗テスト 4.温度・湿度テスト など 関連URL: https://swifttechnoligy.seesaa.net/

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

タレの原因と対策を余すところなく解説

粘度・距離・角度の管理で塗装不良タレを完全に防ぐ

塗装不良「タレ」の主な原因は、塗料の厚塗り・粘度不良・ガン距離のばらつきです。 永和工芸では塗料粘度を適正範囲に管理し、吐出量・スプレー距離・角度を標準化することで塗膜の過剰付着を防いでいます。 作業者ごとのバラつきを排除した条件の見える化により、安定した品質を実現。 塗装不良でお困りの際はお気軽にご相談ください。 【タレが発生する主な原因】・塗料の粘度が高すぎる・低すぎる・スプレーガンの吐出量が多すぎる・ガンと製品の距離が近すぎる・塗装角度のばらつき・一度に厚塗りしすぎる 【永和工芸の対策と取り組み】・塗料粘度の定期測定と適正管理・吐出量・ガン距離・角度の標準化・作業条件の見える化と手順書の整備・作業者ごとのバラつき低減

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

アルミダイキャスト塗装は色ムラが生産効率の課題だった

色ムラの原因は膜厚のばらつき。プラスマイナス30ミクロンの管理で90パーセント削減可能。

色ムラ、塗料のせいだと思っていませんか。真犯人は膜厚のばらつきです。 ────────────── 色ムラは、塗膜の厚さが場所によって異なることで発生する光の屈折差です。 同じ色番でも膜厚ムラがあると色が異なって見え、外観検査で約35パーセントの確率で不合格になります。 膜厚管理の数値目標:膜厚をプラスマイナス20ミクロン以内に管理すると、色ムラ発生率は5パーセント以下に低減します。 現在プラスマイナス50ミクロンの管理をしている場合、プラスマイナス30ミクロンへの改善だけで色ムラは60パーセント減少します。 吹付距離と圧力の最適化:吹付距離を20cm、圧力を3.0kg/平方cmのプラスマイナス10パーセント以内に保つことで、膜厚ばらつきをプラスマイナス25ミクロンに抑制可能。 自動吹付装置の導入で、手作業比で膜厚精度が8倍向上します。 乾燥速度の影響:乾燥が速すぎると溶剤が不均等に揮発し、部分的に膜厚が厚くなります。 適正乾燥時間(25度で30分)を確保すると、色ムラ防止率は70パーセントに達します。 当社の自動吹付システムと膜厚管理により、色ムラ発生ゼロを実現。 品質向上と生産効率の両立が可能。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

アルミダイキャスト塗装は艶ムラが高級感を失う欠陥だった

艶ムラの原因は膜厚の差と乾燥速度。乾燥時間をプラスマイナス5分管理で改善率80パーセント。

艶ムラでまだら模様に見える。膜厚と乾燥のばらつきが原因です。 ────────────── 艶ムラは、塗膜表面の光沢が場所により異なり、まだら模様に見える不良です。 特に自動車内装部品では高級感が損なわれ、顧客満足度が30-40パーセント低下するというデータもあります。 膜厚による艶の変化:膜厚がプラスマイナス30ミクロン変わると、光の反射角が変わり、艶が10-15パーセント変動します。 プラスマイナス20ミクロンの厳格管理で、艶ムラは90パーセント削減可能です。 乾燥環境の最適化:温度25度、湿度50パーセントの環境での乾燥時間が最適(30分)。 これより高温・低湿だと乾燥が速すぎて溶剤が不均等に揮発し、部分的に艶が低くなります。 逆に低温・高湿だと乾燥が遅れて、沈殿が生じます。 焼付温度の微調整効果:焼付温度を170度から180度に上げると、樹脂の硬化速度が変わり、艶が均一化します。 ただし上げすぎるとタレが発生するため、プラスマイナス5度の厳格管理が必要です。 当社の恒温恒湿室と温度管理システムで、艶ムラ発生率0.1パーセントを実現。 高級感のある塗装仕上がりを保証します。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録

塗装の膨れが繰り返す原因とは?中身で分かる3つの犯人

膨れを割って中を見れば原因が分かります。水・錆・空洞の3パターンの見分け方と、再発を止める工程の見直し点を解説。

塗り直しても、同じ場所がまた膨れてくる。 その膨れ、一度カッターで割って中を見てください。 【まず、ここを見てください】 □ 中が湿っている、水が出る  → 前処理の水分や塩分が残っています □ 中が茶色く錆びている  → 塗装前の錆や、下地の傷から錆が広がっています □ 中が乾いていて空洞だけ  → 素材の中のガスや、溶剤が抜けきっていません 【なぜ繰り返すのか】 上から塗り直すだけでは、膨れの原因が塗膜の下に残ったままです。 中身を確かめずに対策すると、塗料を替えても止まりません。 【今日からできる対策】 1. 膨れた部品を3個割り、中身を記録する 2. 水なら水洗と乾燥、錆なら除錆、空洞なら空焼きを見直す 3. 対策後の3ロットで、膨れの数を比べる 【無料資料】 塗装トラブルの見分け方と対策をまとめたガイドを、このページの関連カタログから無料でダウンロードできます。 永和工芸は、塗膜はがしから前処理、再塗装まで対応しています。

ブックマークに追加いたしました

ブックマーク一覧

ブックマークを削除いたしました

ブックマーク一覧

これ以上ブックマークできません

会員登録すると、ブックマークできる件数が増えて、ラベルをつけて整理することもできます

無料会員登録