受託サービスの製品一覧
- 分類:受託サービス
226~270 件を表示 / 全 36747 件


【重量物の取り扱いによる作業負担を軽減!】お客様の課題を解決した導入事例5選を収録!ワークに応じた無料相談、テストも受付中!

- その他搬送機械


パーツを組み合わせて、2m×4m級の大型パレットも製作可能。破損しても部分交換ができて経済的 ※1枚から提供可能


- パレット
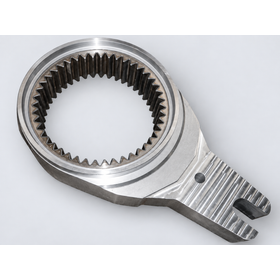
焼入れされた鋳鋼製部品の内歯車加工に対応。歯形・歯の間隔・中心との位置関係を考慮し、硬い歯部へ指定形状を加工します。
- 放電加工機
- 製造受託
- 加工受託
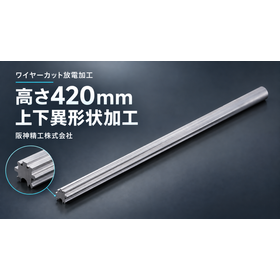
高さ420mmの素材から上下異形状のシャフトを製作。上下の輪郭をつなぐプログラムと厚物に適した加工条件を検討します。
- 放電加工機
- 加工受託
- 製造受託
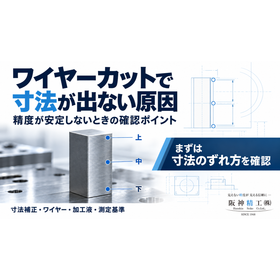
ワイヤーカットで寸法が出ない原因とは?厚物の上下差・タイコ形状と確認ポイントを解説
阪神精工株式会社は、技術記事「ワイヤーカットで寸法が出ない原因|精度が安定しないときの確認ポイント」を公開しました。 「狙った寸法に入らない」「上と下で寸法が違う」「中間部だけ形状が合わない」。こうした課題では、全体に一定の寸法ずれがあるのか、板厚方向で加工面の形状が変わっているのかを分けて確認することが重要です。 記事では、補正量、ワイヤーのたわみ・振動、加工液、材料の変形や温度など、確認したい要因を紹介。厚物の上・中・下を確認し、測定結果に応じて加工送り速度やワイヤーテンションを調整した当社の対処例も解説しています。 補正値や仕上げ回数だけで判断せず、ずれ方を把握して加工条件を検討する考え方をご覧ください。 厚物・厳しい公差の加工相談は、図面と材質・板厚・要求精度を添えてお問い合わせください。加工済み部品は、実測値と残り加工代もお知らせください。
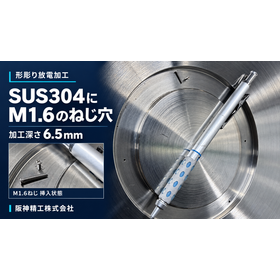
SUS304にM1.6・加工深さ6.5mmの止まりねじ穴を製作。加工くずを繰り返し除去し、穴の奥まで放電状態を整えます。
- 放電加工機
- 加工受託
- 製造受託
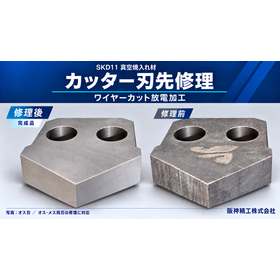
SKD11真空焼入れ材のオス刃・メス刃を修理。傷の状態と許容寸法を確認し、取り代を抑えた刃先の再加工を検討します。
- 放電加工機
- 加工受託
- 製造受託
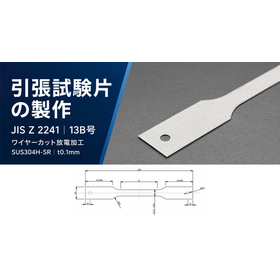
板厚0.1mmの薄板引張試験片をご相談ください。輪郭精度だけでなく、保持・切り離し・取り外し後の反りや傷にも配慮します。
- 放電加工機
- 加工受託
- 製造受託

SUS304の加工相談|薄板試験片と厚物キー溝で変わる確認事項
阪神精工の技術情報をご紹介します。SUS304のワイヤーカットを依頼するときは、材質名だけでなく、板厚・完成形状・加工前の状態を併せて伝えることが大切です。 元記事では、SUS304H-SR・板厚0.1mmの引張試験片と、板厚300mm・SUS304大型歯車のキー溝加工を取り上げています。薄板では保持と取り外した後の状態、厚物への追加工では厚さ方向の形状と歯形に対する位置合わせが、それぞれ確認の論点です。 この2つの事例の寸法を組み合わせて、一律の加工範囲として示すものではありません。ご相談時は、材料の詳細記号、板厚、輪郭と公差、既存の歯形・穴・仕上げ面のどこを基準にするかを図面でお知らせください。関連リンクから各事例の案内も確認できます。
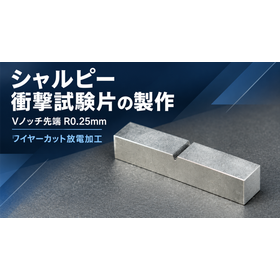
シャルピー衝撃試験片の切り出し・外形・Vノッチ加工をご相談ください。先端R0.25mmなどの指定形状と加工面に配慮します。
- 放電加工機
- 加工受託
- 製造受託
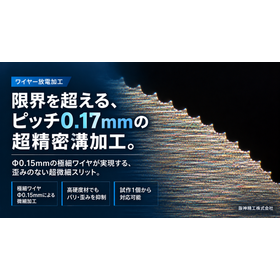
φ0.15mmワイヤーでピッチ0.17mmの連続溝加工事例。薄肉形状に配慮した放電条件・加工液圧・加工順序を検討します。
- 放電加工機
- 加工受託
- 製造受託
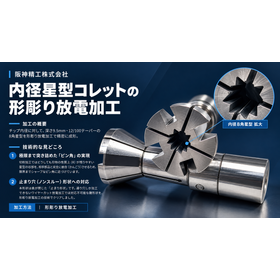
テーパー付き8角星型の内径加工事例。止まり形状の加工くず排出と電極消耗に配慮し、谷部のシャープなコーナーを追求します。
- 放電加工機
- 製造受託
- 加工受託
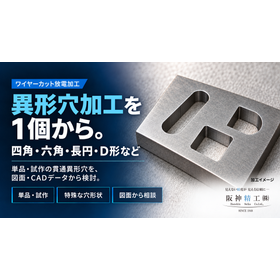
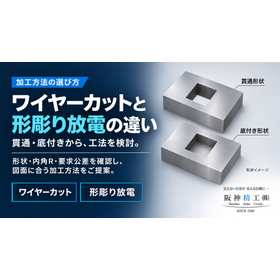
ワイヤーカットか形彫り放電か|貫通・底付きと電極の入り方から確認
工法を選ぶ際の技術情報をご紹介します。 ワイヤーカットは主に貫通する輪郭、形彫り放電は止まり穴や底付き形状などで検討します。ただし、材質と形状の名称だけで決まるわけではありません。ワイヤーの通り道、工具・電極が近づける方向、内角R、公差、数量も確認します。 形彫り放電では形状に対応する電極の準備が必要です。製品を加工する時間だけでなく、準備工程も含めて比較すると相談しやすくなります。 阪神精工の元記事では、工法比較に必要な全体図・断面図、材質・処理状態、現在の工程や困っている点の整理方法をご案内しています。
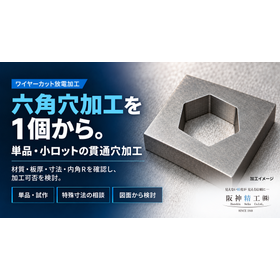
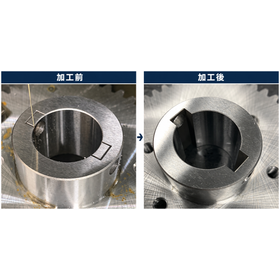
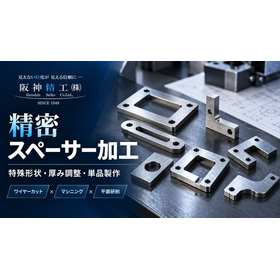
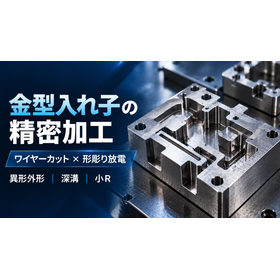
たつの市のワイヤーカット・形彫り放電加工|金型部品の修正・追加工・訪問集配
阪神精工株式会社は、たつの市の企業様に向けたワイヤーカット・放電加工のご案内を公開しています。 神戸市中央区を拠点に、金型部品・治具・設備部品の単品加工、試作・小ロット、支給部品への追加工をご相談いただけます。近隣の姫路市内企業への加工実績があり、たつの市への訪問打ち合わせ・部品の集配もご相談いただけます。 「金型部品の放電加工だけ依頼したい」「焼入れ後に異形穴やキー溝を追加したい」といった工程単位のご相談に対応。金型入れ子の部分修正や試作評価後の形状変更は、図面と現品をもとに、加工基準・固定方法・残る肉厚などを確認して対応可否を検討します。 ワイヤーカット放電加工、形彫り放電加工、細穴放電加工に加え、マシニング加工・研削加工を組み合わせた一貫加工もご相談ください。 訪問は最短当日~翌営業日で対応可能な場合がありますが、受付時間・訪問先・担当者の予定などにより調整します。加工納期、支給品の引き取り・納品の日程と費用は個別に確認いたします。
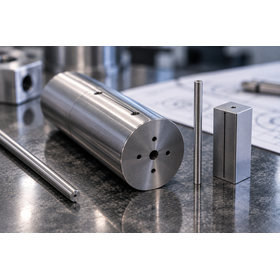
電極径φ0.2mmから相談|細穴放電加工の穴径・深さの確認条件
阪神精工株式会社の細穴放電加工について、電極径と加工後の穴径を区別した対応条件をご紹介します。 当社は電極径φ0.2mmから対応しています。φ0.2mm電極を使用した場合の加工穴径は約φ0.26mmが目安ですが、保証値や寸法公差ではありません。ご希望の穴径・材質・穴深さ・要求精度を確認して加工可否をご案内します。 設備仕様の電極径はMEMH-8型がφ0.2~3.0mm、JEM50FDがφ0.2~6.0mmです。設備の高さ・設置寸法を、そのまま加工穴の深さとして扱うことはできません。 ワイヤーカットのスタート穴、オリフィス・ノズルの小径穴、焼入れ後の穴追加工などを、単品・試作からご相談いただけます。 図面と材質・穴径・深さ・公差・数量・希望納期をお知らせください。関連リンクの公式サービスページに対応条件を掲載しています。
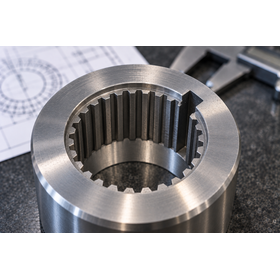
専用ブローチを作る前に|キー溝・内スプラインの単品加工を比較
加工方法の検討に役立つ技術情報をご紹介します。 キー溝や内スプラインを1個・小ロットで製作する場合、専用ブローチの準備が費用や納期の課題になることがあります。ワイヤーを通せる貫通形状なら、ワイヤーカットが候補になる場合があります。 ただし、常にどちらかが有利とは限りません。貫通・底付きの区別、内角R、公差、材質・熱処理、数量と既存工程を揃えて比較します。 阪神精工の元記事では、ブローチ加工の代替を検討するときの確認事項を整理しています。部品全体図と断面図、現在困っている点を併せてご相談ください。
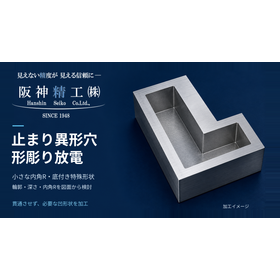
底付き穴・深溝・複雑形状に対応|形彫り放電加工・単品試作から全国対応
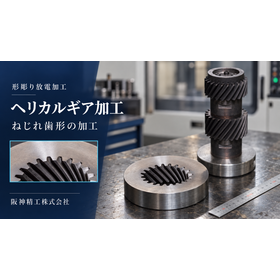
阪神精工株式会社の形彫り放電加工をご紹介します。 専用電極の形状を利用し、切削工具が入りにくい底付き穴・細く深い溝・小さなコーナーR・複雑な凹形状などを加工します。金型入れ子や精密機械部品、シャフト内径のスプライン、既存部品への追加工もご相談いただけます。 SKD11・SKD61などの金型用鋼、超硬合金、ステンレス鋼のほか、アルミニウム合金・チタン合金・インコネル・ハステロイなどの導電性材料に対応。加工可能な寸法・精度は、材質・電極形状・加工深さ・使用設備によって異なるため、図面やCADデータを確認してご案内します。 サービスページでは、超硬合金のヘリカルギア形状、SCM435シャフトの内径スプライン、SUS304のM1.6止まりねじ穴などの加工事例を紹介しています。 単品・試作・小ロットから全国のご依頼を承ります。遠方からも運送会社による部品の受け渡しが可能です。ワイヤーカット・細穴放電加工、マシニング加工、研磨加工までの一貫加工もご相談ください。
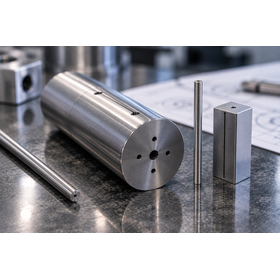
電極径φ0.2mmから相談|細穴放電加工の穴径・深さの確認条件
阪神精工株式会社の細穴放電加工について、電極径と加工後の穴径を区別した対応条件をご紹介します。 当社は電極径φ0.2mmから対応しています。φ0.2mm電極を使用した場合の加工穴径は約φ0.26mmが目安ですが、保証値や寸法公差ではありません。ご希望の穴径・材質・穴深さ・要求精度を確認して加工可否をご案内します。 設備仕様の電極径はMEMH-8型がφ0.2~3.0mm、JEM50FDがφ0.2~6.0mmです。設備の高さ・設置寸法を、そのまま加工穴の深さとして扱うことはできません。 ワイヤーカットのスタート穴、オリフィス・ノズルの小径穴、焼入れ後の穴追加工などを、単品・試作からご相談いただけます。 図面と材質・穴径・深さ・公差・数量・希望納期をお知らせください。関連リンクの公式サービスページに対応条件を掲載しています。
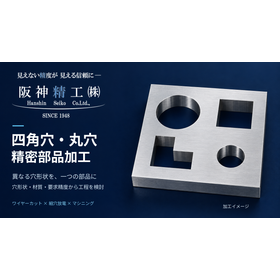
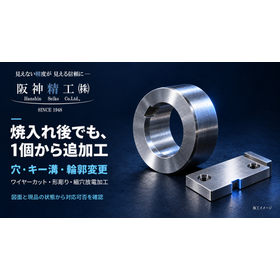
明石市のワイヤーカット・形彫り放電加工|工程外注・支給品の追加工・訪問集配
阪神精工株式会社は、明石市の企業様に向けたワイヤーカット・形彫り放電加工のご案内を公開しています。 神戸市中央区を拠点に、明石市内の企業様への加工実績があります。金型部品・治具・設備部品の単品加工、試作・小ロットから、支給品への追加工までご相談いただけます。 「社内で切削した部品に異形穴を加工したい」「焼入れ後にキー溝や細溝を追加したい」といった、必要な工程だけの外注にも対応。前加工寸法、加工代、基準面・基準穴、熱処理の順序を確認し、工程間で必要な条件を整理します。 ワイヤーカット放電加工、形彫り放電加工、細穴放電加工に加え、マシニング加工・研削加工を組み合わせた一貫加工もご相談ください。試作評価後の形状変更は、図面と現品の状態から対応可否を検討します。 明石市内への訪問打ち合わせ、支給品の引き取り・加工後の納品にも対応します。訪問は最短当日~翌営業日で対応可能な場合がありますが、受付時間・訪問先・担当者の予定などにより調整します。加工納期・集配日程・費用は個別に確認いたします。
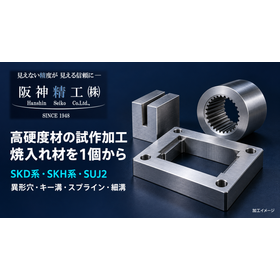
西宮市のワイヤーカット・形彫り放電加工|試作部品・評価用治具・訪問集配に対応
阪神精工株式会社は、西宮市の企業様に向けたワイヤーカット・形彫り放電加工のご案内を公開しています。 神戸市中央区を拠点に、西宮市内の企業様への加工実績があります。精密部品・金型部品・治具の単品製作、試作・小ロットから、焼入れ後の追加工や試作評価後の修正までご相談いただけます。 試作部品や評価用治具では、使用目的、嵌め合い・位置決めなどの重要寸法、相手部品との関係を確認。図面の指定を前提に、加工・検査の条件を整理します。 異形穴・キー溝のワイヤーカット、底付き形状・細溝の形彫り放電加工、細穴放電加工に対応。マシニング加工・研削加工を組み合わせた一貫加工や、必要な工程だけの外注もご相談ください。 西宮市内への訪問打ち合わせ、支給品の引き取り・加工後の納品にも対応します。訪問は最短当日~翌営業日で対応可能な場合がありますが、受付時間・訪問先・担当者の予定などにより調整します。加工納期・集配日程・費用は個別に確認いたします。
大阪市此花区のワイヤーカット・形彫り放電加工|設備部品の加工・訪問相談・集配対応
阪神精工株式会社は、大阪市此花区の企業様に向けたワイヤーカット・形彫り放電加工のご案内を公開しています。 神戸市中央区を拠点に、此花区内の企業様への加工実績があります。設備の交換部品や治具の単品製作、金型部品の加工、焼入れ後の追加工など、試作・小ロットからご相談いただけます。 異形穴・キー溝・特殊輪郭のワイヤーカット、底付き形状・細溝の形彫り放電加工に加え、細穴放電加工、マシニング加工・研削加工を組み合わせた一貫加工もご相談ください。 図面がない交換部品は、現品写真と使用目的、分かる範囲の寸法・材質からご相談いただけます。製作に必要な条件を確認し、対応可否を検討します。 訪問打ち合わせと支給品の引き取り・加工後の納品にも対応。訪問は最短当日~翌営業日で対応可能な場合がありますが、受付時間・担当者の予定・交通状況などにより調整します。加工納期・集配日程・費用は個別に確認いたします。
相生市のワイヤーカット・形彫り放電加工|交換部品・追加工の相談・訪問集配
阪神精工株式会社は、相生市の企業様に向けたワイヤーカット・形彫り放電加工のご案内を公開しています。 神戸市中央区を拠点に、設備の交換部品・治具・金型部品の単品製作、試作・小ロット、支給品への追加工をご相談いただけます。姫路市内の企業様への加工実績があり、相生市への訪問打ち合わせ・集配もご相談いただけます。 異形穴・キー溝・特殊輪郭のワイヤーカット、底付き形状・細溝の形彫り放電加工、細穴放電加工に対応。マシニング加工・研削加工を組み合わせた一貫加工や、必要な工程だけの外注もご相談ください。 図面がない交換部品は、現品写真と使用目的、図面の有無をお知らせください。確認できる情報から、製作の検討に必要な寸法・材質・加工条件を整理します。焼入れ後の追加工も、図面と現品の状態から対応可否を検討します。 訪問は最短当日~翌営業日で対応可能な場合がありますが、受付時間・訪問先・担当者の予定などにより調整します。加工納期、支給品の引き取り・納品の日程と費用は個別に確認いたします。
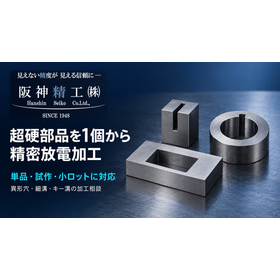
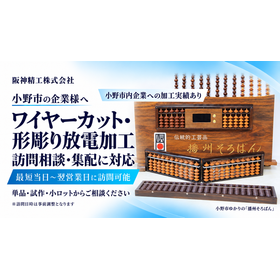
小野市のワイヤーカット・形彫り放電加工|超硬・焼入れ材の加工相談・訪問集配
阪神精工株式会社は、小野市の企業様に向けたワイヤーカット・形彫り放電加工のご案内を公開しています。 神戸市中央区を拠点に、小野市内の企業様への加工実績があります。金型部品・治具の単品加工、試作・小ロットから、支給品への追加工までご相談いただけます。 超硬合金や焼入れ材の加工では、材種・硬さ、板厚・加工深さ、残る肉厚、寸法公差、面粗さなどを確認し、加工可否と工程を検討します。金型入れ子の修正や、試作評価後の穴・溝・輪郭の変更もご相談ください。 異形穴・キー溝・特殊輪郭のワイヤーカット、底付き形状・細溝の形彫り放電加工に対応。細穴放電加工、マシニング加工・研削加工を組み合わせた一貫加工や、必要な工程だけの外注もご相談いただけます。 小野市内への訪問打ち合わせ、支給品の引き取り・加工後の納品にも対応します。訪問は最短当日~翌営業日で対応可能な場合がありますが、受付時間・訪問先・担当者の予定などにより調整します。加工納期・集配日程・費用は個別に確認いたします。
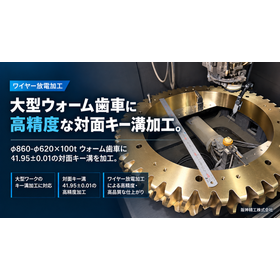
外径φ860mmのウォーム歯車に加工実績。回転方向の位置合わせと既存面の保護に配慮し、精密キー溝を加工します。
- 放電加工機
- 加工受託
- 製造受託
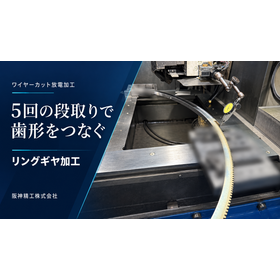
外径φ1000mmの半円素材にリングギヤの歯形を加工。独自の専用治具と5回の段取りで、加工範囲をつなぐ位置決めに対応。
- 放電加工機
- 加工受託
- 製造受託
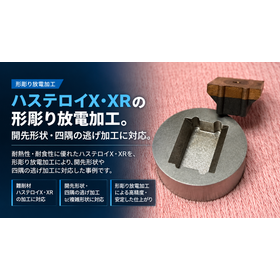
ハステロイの開先・四隅の逃げ加工に対応。専用電極による形彫り放電加工で、難削材の複雑形状・支給品への追加工を承ります。
- 放電加工機
- 加工受託
- 製造受託
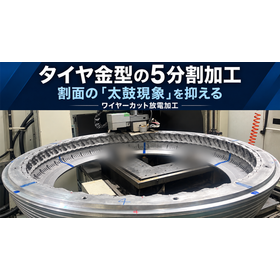
タイヤ金型の5分割加工に対応。太鼓現象の抑制と厚さ方向の形状管理に取り組み、組み立てを見据えた割面精度を追求します。
- 放電加工機
- 加工受託
- 製造受託
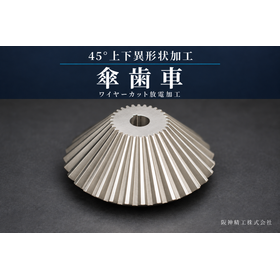
45°の上下異形状を持つ傘歯車の加工実績。CADでの形状確認と特殊治具・工程の工夫で、複雑な歯形の加工に取り組みます。
- 放電加工機
- 加工受託
- 製造受託
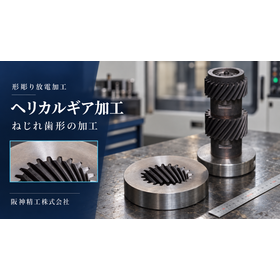
超硬合金G7に、ねじれ歯形を形成。銅グラファイト電極を段階的に使い分け、回転と送りを対応させた形彫り放電加工を行います。
- 放電加工機
- 加工受託
- 製造受託
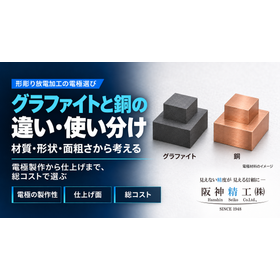
形彫り放電の電極選びを解説|グラファイト・銅と工程全体の比較
形彫り放電加工の電極選定について、技術解説をご紹介します。 グラファイトと銅の特徴を、電極の製作・仕上げ面・消耗や変形への配慮から整理。材質名だけで決めず、荒加工から仕上げ、電極交換、検査・後工程まで含めて費用と納期を検討するポイントをまとめています。 超硬合金では銅グラファイトなども候補になります。当社の超硬ヘリカルギア形状加工の事例も紹介しています。 電極材が未定でも、図面と材質・形状・要求精度・面粗さ・数量・希望納期を添えてご相談ください。詳しくは関連リンクの公式記事をご覧ください。
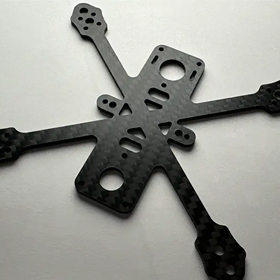

オリジナル形状のカーボン板でFPVドローン用フレームを製作
- プラスチック
- 複合材料
- 加工受託